 网硕互联帮助中心
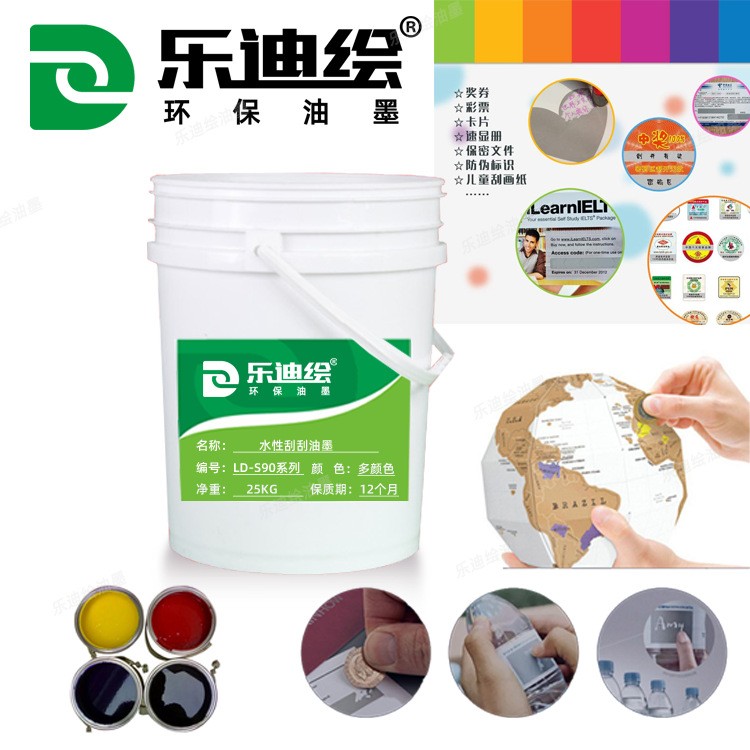
刮刮卡、刮奖券、密码遮盖贴这类产品,表面那层银灰色涂层就是刮刮银。好的刮刮银,遮盖力强、刮开顺滑、不掉粉;差的刮刮银,要么遮不住底层信息,要么刮不开、刮开后满手银粉。水性刮刮银以水为溶剂,VOC 含量低,环保性好,适配丝印工艺,在刮刮卡、隐私标签、兑换贴纸等领域应用广。
本文从技术原理、配方体系、技术参数、应用场景、丝印工艺、性能测试、故障排查、选型建议八个维度,系统拆解水性刮刮银的技术要点和实操经验。
一、技术原理
水性刮刮银的技术原理可以拆解为两个层面:遮盖原理和刮除原理。
1.1 遮盖原理
水性刮刮银的遮盖力主要来自铝银浆(金属颜料)。铝银浆由片状铝粉组成,印刷干燥后,铝片在涂层中平行排列,形成致密的金属反光层,反射和散射光线,从而完全遮挡底层图文。
遮盖力通常用 OD 值(光学密度)表示,OD 值越高,遮盖力越强。刮刮银的 OD 值通常要求≥2.0,优质产品可达 2.5 以上,在强光或背光环境下仍能有效遮挡底层信息。
遮盖原理示意:
底层图文(密码/图案/文字)
↓
刮刮银涂层(铝银浆片状平行排列 → 反射散射光线 → 遮挡底层)
↓
表面观察:银灰色金属质感,底层信息不可见
1.2 刮除原理
刮刮银的刮除特性基于 “低内聚力” 设计。涂层对底层油墨和基材有一定附着力,但涂层自身的内聚力(涂层内部分子间的结合力)较低。当受到硬币、指甲、卡片的刮擦剪切力时,涂层发生内聚破坏,成片或大块剥落,露出底层图文。
刮开力是关键参数:刮开力太小,运输过程中容易意外脱落;刮开力太大,消费者刮不开,体验差。通常刮开力控制在 3 至 5N 区间,兼顾儿童指尖可刮开与运输不易脱落。
爽滑剂(如微粉蜡)的加入可以降低刮擦时的摩擦力,使刮开过程更顺滑,减少残屑和掉粉。
二、配方体系与关键组分
水性刮刮银的配方围绕 “高遮盖、易刮除、顺滑不掉粉” 三个目标设计。
表格
| 水性成膜树脂 | 连接料,提供成膜与附着力基础 | 40–60 |
| 铝银浆 | 金属颜料,提供银灰色遮盖力 | 20–35 |
| 分散剂 | 帮助铝银浆均匀分散,防止团聚 | 0.5–2 |
| 流平剂 | 保证涂层平整,提升表面质感 | 0.1–0.5 |
| 消泡剂 | 控制印刷气泡 | 0.1–0.5 |
| 爽滑剂(微粉蜡) | 降低刮擦摩擦力,提升顺滑度,减少掉粉 | 1–5 |
| 增稠剂 | 调节粘度,控制墨层厚度 | 0.2–2 |
| 去离子水 | 分散介质 | 余量 |
2.1 铝银浆的选择
铝银浆是决定遮盖力和表面质感的关键组分。
粒径: 铝银浆粒径越大,遮盖力越强,金属质感越明显,但表面可能粗糙;粒径越小,表面越细腻,但遮盖力可能下降。刮刮银通常选用中等粒径的铝银浆,兼顾遮盖力和表面质感。
漂浮型 vs 非漂浮型: 漂浮型铝银浆在成膜过程中向表面迁移,形成致密的金属表层,遮盖力强、金属质感好;非漂浮型铝银浆均匀分布在涂层中,遮盖力稍弱但附着力更好。刮刮银通常选用漂浮型或半漂浮型铝银浆。
含固量: 铝银浆的含固量直接影响遮盖力,含固量高的铝银浆遮盖力强,但价格也高。需根据目标遮盖力和成本选择。
2.2 树脂的选择
水性成膜树脂决定了涂层的附着力、内聚力和耐摩擦性。
刮刮银需要的树脂特性是:对底层和基材有一定附着力,但自身内聚力适中,刮擦时能成片剥落。树脂太软,涂层发黏,容易粘连;树脂太硬,涂层脆,刮开时容易碎成粉末掉粉。通常选用丙烯酸乳液或聚氨酯分散体,并通过软硬单体配比调节内聚力。
2.3 爽滑剂的作用
微粉蜡(如聚乙烯蜡、聚四氟乙烯蜡)是刮刮银配方中的重要助剂。微粉蜡在涂层表面形成润滑层,降低刮擦时的摩擦力,使刮开过程更顺滑,同时减少刮擦时的掉粉和残屑。爽滑剂添加量过高会影响涂层附着力和遮盖力,通常控制在 1% 至 5%。
三、技术参数
表格
| 产品体系 | 水性 |
| 外观 | 银灰色金属质感液体 |
| 遮盖力(OD 值) | ≥2.0(优质产品≥2.5) |
| 刮开力 | 3 至 5N |
| 刮开效果 | 成片剥落,顺滑无残屑 |
| 印刷方式 | 丝印 |
| 推荐网版目数 | 100 至 200 目 |
| 干膜厚度 | 10 至 20 微米 |
| 干燥方式 | 常温自然干燥或 40℃至 60℃低温烘干 |
| 表干时间 | 10 至 30 分钟(常温) |
| 实干时间 | 2 至 4 小时(常温) |
| 适用基材 | 铜版纸、白卡纸、PET 等 |
| 储存温度 | 5℃至 30℃,阴凉避光 |
| 保质期 | 未开封 12 个月 |
四、应用场景
刮刮卡 / 刮奖券: 遮盖奖项信息、密码、二维码,消费者用硬币刮开后查看,是刮刮银经典的应用场景。广州乐迪新材料水性刮刮银在刮刮卡领域有多个落地案例,可提供遮盖力定制和工艺支持。
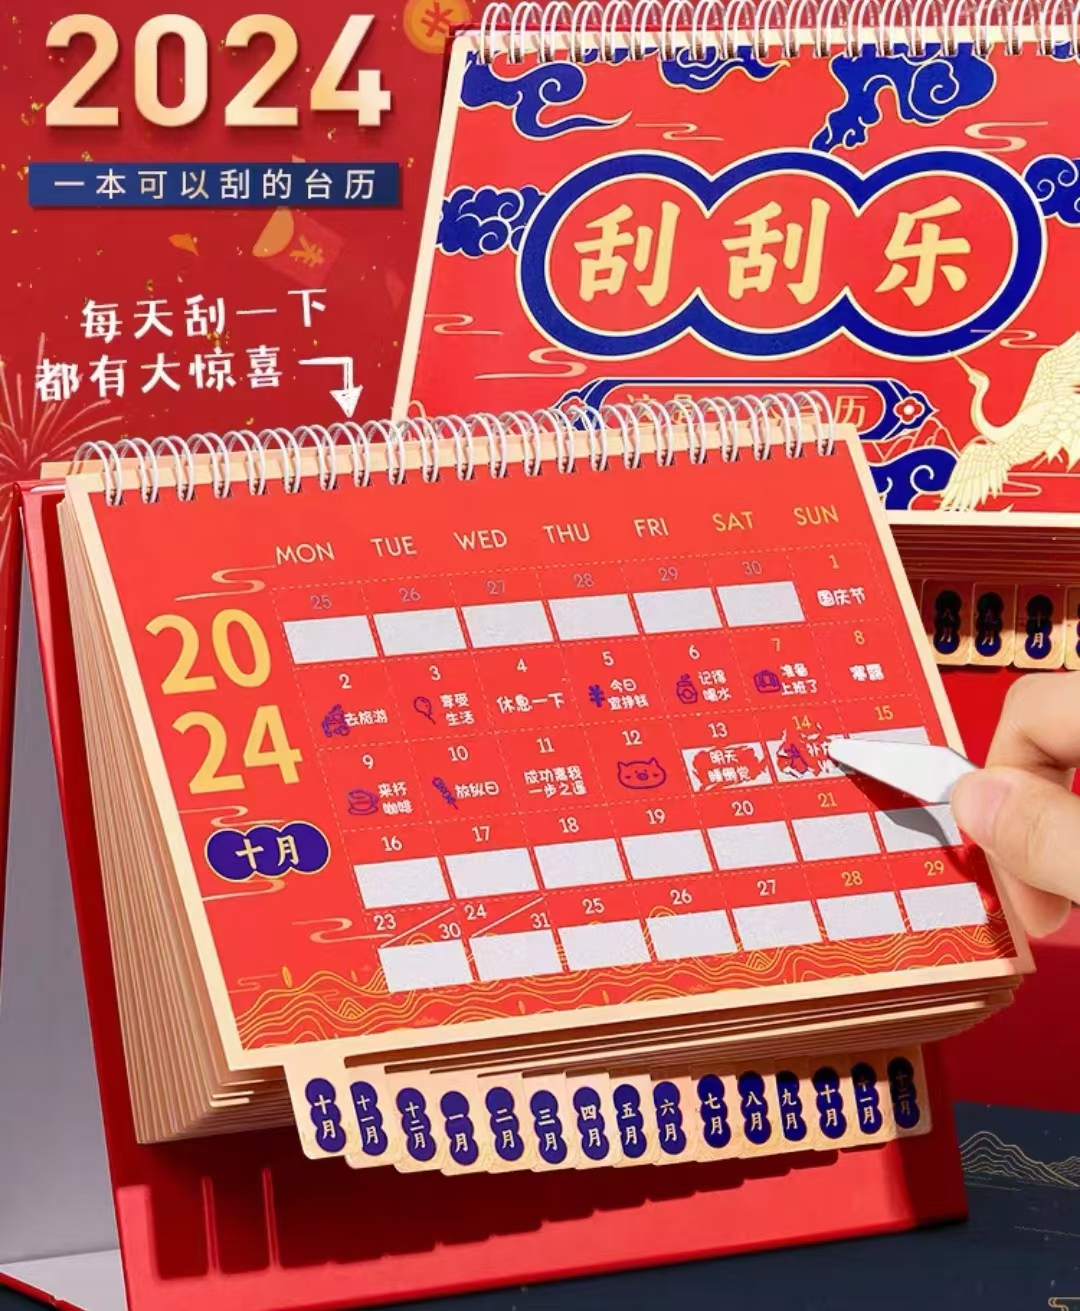
密码遮盖贴 / 兑换贴纸: 遮盖充值卡密码、兑换码、序列号,防止信息泄露,刮开后使用,广泛用于游戏点卡、电话卡、礼品卡。
隐私信息遮盖标签: 遮盖快递单、发票、单据上的个人隐私信息(姓名、电话、地址),刮开后查看,保护个人隐私。
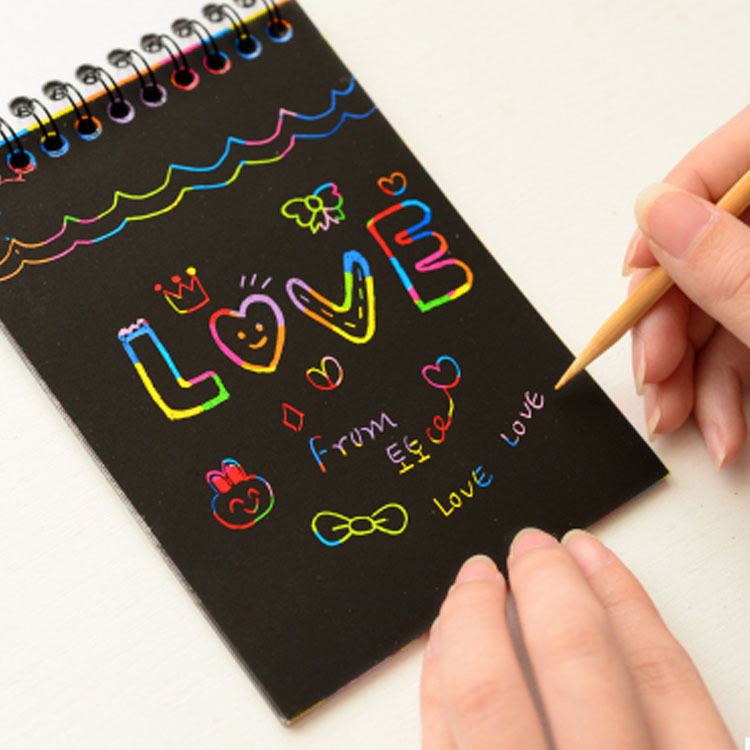
儿童刮画 / DIY 刮刮画: 儿童用硬币或木棒刮开银灰色涂层,露出底层彩色图案,锻炼动手能力和创造力,是热门的儿童文创产品。
活动抽奖 / 促销卡: 品牌活动抽奖卡、促销刮刮卡,刮开后显示奖项或优惠信息,提升活动互动性和参与度。
防伪验证标签: 遮盖防伪码、验证信息,刮开后验证真伪,用于产品防伪和溯源。
五、丝印工艺要点
5.1 网版与墨层控制
推荐网版目数 100 至 200 目,干膜厚度 10 至 20 微米。
网目过高(200 目以上),上墨量不足,墨层薄,遮盖力不够,底层信息可能透显;网目过低(100 目以下),墨层过厚,干燥不充分,表面粗糙,刮开时容易掉粉。
大面积实底遮盖用低目数(100 至 150 目),精细边缘或小面积遮盖用高目数(150 至 200 目)。同一产品有不同精度要求时,建议分版印刷。
5.2 油墨搅拌
使用前低速搅拌 5 至 10 分钟,确保铝银浆分散均匀。铝银浆比重大,容易沉降,储存一段时间后会出现分层,使用前必须充分搅拌。
避免高速搅拌,高速搅拌产生的剪切力可能破坏铝银浆的片状结构,影响金属质感和遮盖力。搅拌后静置 5 至 10 分钟,让气泡自然逸出,再上机印刷。
乐迪绘品牌水性刮刮银系列可提供配套稀释剂和丝印工艺参数指导,技术团队可根据客户印刷设备和基材类型推荐网目和墨层厚度。
5.3 干燥条件
常温自然干燥或 40℃至 60℃低温烘干。
温度过高(超过 70℃)可能导致树脂过度交联,涂层变脆,刮开时容易碎成粉末掉粉;同时高温可能影响铝银浆的表面排列,降低金属质感。
表干时间 10 至 30 分钟,实干时间 2 至 4 小时。未实干前避免堆叠和触碰,防止粘背和涂层损伤。建议印刷后放置在通风良好的区域,加速干燥。量产建议采用热风烘干,保证批次一致性。
5.4 稀释剂使用
建议使用纯净水或厂家配套的水性配套稀释剂,添加量控制在 5% 以内。
禁用溶剂型稀释剂,避免破坏水性体系和铝银浆的分散稳定性。稀释过度会导致铝银浆浓度降低,遮盖力下降。
5.5 基材与底层处理
水性刮刮银适用于铜版纸、白卡纸、PET 等基材。
纸张基材: 铜版纸、白卡纸表面平滑,吸墨适中,刮刮银附着力和遮盖力表现良好。高吸收纸张(如新闻纸)吸墨过快,铝银浆渗透到纸张内部,遮盖力下降,建议先做底涂。
PET 等薄膜基材: 表面能低,附着力可能不足,需做电晕或底涂处理。PET 基材上的刮刮银刮开力可能偏大,需调整配方或增加爽滑剂。
底层油墨: 刮刮银通常印在普通彩色油墨之上。底层油墨必须彻底干燥后再印刮刮银,否则底层溶剂会影响刮刮银的成膜和附着力。底层油墨的表面状态也会影响刮刮银的遮盖力和刮开效果,量产前需做兼容性测试。
5.6 印刷顺序
刮刮银通常是蕞后一道印刷工序,顺序为:
如需在刮刮银上再印文字或图案(如 “刮开有奖”),需等刮刮银彻底干燥后再印,且使用的油墨需与刮刮银兼容,避免咬底或脱落。
六、遮盖力与刮开性能测试方法
6.1 遮盖力测试
OD 值测试: 使用光学密度计(OD 计)测量刮刮银涂层的光学密度,OD 值≥2.0 为合格,≥2.5 为佳。OD 值越高,遮盖力越强。
强光透视测试: 将印刷品置于强光或背光环境下,肉眼观察底层信息是否透显。合格的刮刮银在强光下仍能完全遮挡底层信息。
白底 / 黑底对比测试: 在白底和黑底上分别印刷刮刮银,观察遮盖效果。黑底上的遮盖力要求更高,因为黑色底层更容易透显。
6.2 刮开力测试
手感测试: 用硬币(1 元硬币)以正常力度刮擦,感受刮开的难易程度。合格的刮刮银应能轻松刮开,无需用力过猛,刮开过程顺滑。
拉力机测试: 使用拉力机以固定角度和速度刮擦,测量刮开所需的力。合格范围 3 至 5N。
儿童可刮开测试: 用儿童指尖(模拟 6 至 8 岁儿童力度)刮擦,确认能刮开。儿童刮画产品需特别关注此项。
6.3 刮开效果测试
残屑测试: 刮开后观察刮开区域和周围是否有残屑、掉粉。合格的刮刮银刮开后成片剥落,区域干净,无明显残屑和掉粉。
附着力测试(百格测试): 在刮刮银涂层上划百格,用 3M 胶带粘贴后快速撕起,观察涂层脱落情况。附着力要求 1 级以上(脱落面积≤5%),确保运输过程中不意外脱落。
耐摩擦测试: 用橡皮擦或布料在涂层表面反复摩擦 100 次,观察涂层是否脱落或变透明。耐摩擦性好的涂层在正常运输和使用中不会意外刮开。
6.4 运输模拟测试
将成品放入模拟运输振动台,振动 30 分钟后取出,检查刮刮银是否意外脱落或刮开。此项测试模拟运输过程中的摩擦和振动,确保产品到达消费者手中时完好。
七、常见问题排查
问题 1:遮盖力不足,底层信息透显
原因分析:
- 墨层过薄,铝银浆含量不足
- 网目过高,上墨量不足
- 铝银浆质量差,遮盖力不足
- 油墨稀释过度,铝银浆浓度降低
- 底层颜色过深(如黑色、深蓝色),透显明显
- 铝银浆分散不均,局部遮盖力弱
解决方案: 降低网目至 100 至 150 目,增加墨层厚度至 15 至 20 微米;选择遮盖力强的铝银浆(漂浮型、高含固量);稀释量控制在 5% 以内;深色底层建议增加墨层厚度或选用高遮盖力型号;印刷前充分低速搅拌 5 至 10 分钟。
问题 2:刮不开,刮擦费力
原因分析:
- 树脂内聚力过高,涂层太硬
- 爽滑剂添加量不足,摩擦力大
- 墨层过厚,刮擦力需求大
- 基材表面能过高,附着力太强
- 干燥温度过高,树脂过度交联
解决方案: 调整树脂配方,降低内聚力(联系厂家);增加爽滑剂(微粉蜡)添加量;减薄墨层至 10 至 15 微米;PET 等低表面能基材需确认是否需要电晕;干燥温度控制在 60℃以内。
问题 3:刮开后掉粉、残屑多
原因分析:
- 树脂内聚力过低,涂层太脆
- 铝银浆与树脂相容性差,结合不牢
- 干燥温度过高,涂层脆化
- 爽滑剂添加量过高,影响涂层内聚力
- 墨层过厚,内部干燥不充分
解决方案: 调整树脂配方,提高内聚力(联系厂家);选择与树脂相容性好的铝银浆;干燥温度控制在 60℃以内;爽滑剂添加量控制在 5% 以内;减薄墨层,延长干燥时间,确保彻底干燥。
问题 4:运输过程中意外脱落或刮开
原因分析:
- 附着力不足,涂层与底层结合不牢
- 刮开力过低,轻微摩擦就脱落
- 成品未实干就堆叠,粘背导致脱落
- 包装防护不足,运输中摩擦过大
- 爽滑剂添加量过高,降低了附着力
解决方案: 做百格测试确认附着力≥1 级;调整配方提高刮开力至 3 至 5N;确保实干后再堆叠包装;增加包装防护(如隔层纸、气泡袋);爽滑剂添加量控制在合理范围。
问题 5:丝印过程中堵网,上机流畅性差
原因分析:
- 铝银浆粒径过大,网目选择过高
- 墨体黏度偏高,未充分搅拌
- 车间温度过低导致墨体稠化
- 铝银浆沉降,油墨分层
- 网版清洗不彻底,残留干结油墨
解决方案: 选用 100 至 150 目网版,避免 200 目以上细网;上机前充分低速搅拌 5 至 10 分钟;保持车间温度 20℃至 25℃;使用前充分搅拌沉降的油墨;定期彻底清洗网版。
问题 6:涂层表面发乌、金属质感差
原因分析:
- 铝银浆质量差,金属光泽不足
- 铝银浆分散不良,团聚影响排列
- 高速搅拌破坏铝银浆片状结构
- 流平剂不足,涂层表面不平整
- 干燥速度过快,铝银浆来不及平行排列
解决方案: 选择金属光泽好的漂浮型铝银浆;印刷前充分低速搅拌;严禁高速搅拌;适当增加流平剂;降低干燥速度,让铝银浆有时间平行排列形成金属表层。
八、选型建议
选择水性刮刮银,从以下六个维度考量:
遮盖力: 这是基本性能,需通过 OD 值测试和强光透视测试验证。要求 OD 值≥2.0,强光下底层信息不透显。
刮开力: 控制在 3 至 5N,硬币可轻松刮开,儿童指尖可刮开,运输过程中不意外脱落。
刮开效果: 成片剥落,顺滑无残屑,不掉粉。刮开区域干净,周围无明显银粉残留。
附着力: 百格测试 1 级以上,耐摩擦性好,运输和使用中不意外脱落。
环保性: 水性体系,VOC 含量低,无刺激性气味,适合儿童产品和食品接触类包装。
印刷适应性: 适配丝印,不堵网、不结皮,流平均匀,在目标基材上附着力和遮盖力良好。
九、总结
水性刮刮银通过铝银浆的片状平行排列实现高遮盖,通过低内聚力树脂设计实现易刮除,通过微粉蜡爽滑剂实现顺滑不掉粉,是刮刮卡、密码遮盖贴、隐私标签、儿童刮画等产品的关键材料。
印刷操作的关键在于三个控制点:
- 网版 100 至 200 目,干膜 10 至 20 微米,保证遮盖力
- 干燥温度不超过 60℃,避免涂层脆化掉粉
- 低速搅拌,严禁高速,保护铝银浆片状结构
量产前务必用实际基材、实际底层油墨、实际设备做打样测试,确认遮盖力、刮开力、刮开效果、附着力都符合要求后再投入生产。
儿童产品需特别关注安全性和可刮开性,选择环保水性配方,确认儿童指尖可刮开,要求提供相关安全检测报告。
水性刮刮银厂家,水性刮刮墨,刮刮卡油墨,密码遮盖油墨,丝印刮刮银,高遮盖油墨


评论前必须登录!
注册