 网硕互联帮助中心
测针是三坐标测量机与工件之间的“最后一厘米”。测针选错了,设备精度再高,数据也是错的。
本文不讲复杂理论,只说现场配置测针时必须掌握的要点。
一、角度怎么选?
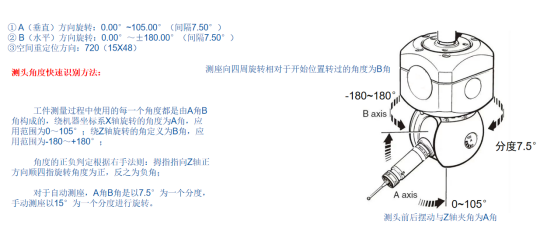
测针角度选择的基本原则:根据工件特征的大小、深度和方向确定。
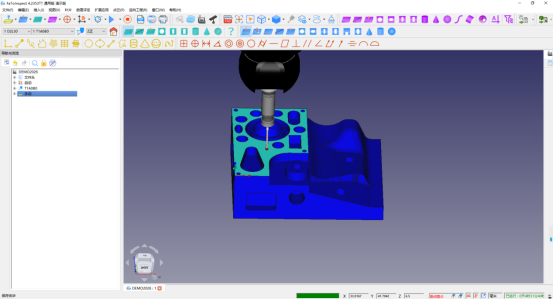
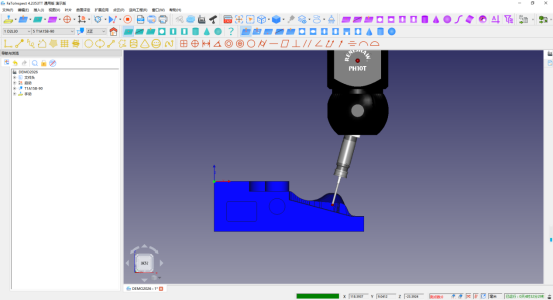
1、先判断被测特征的位置和朝向,再据此选择测头角度;
2、尽可能让测针垂直于被测表面,减少余弦误差;
3、同一工件上若需测量多个方向的特征,提前规划好角度组合,避免测量中途频繁拆装。
角度选不对,轻则测不到数据,重则撞针。
二、TP20测针配置要点
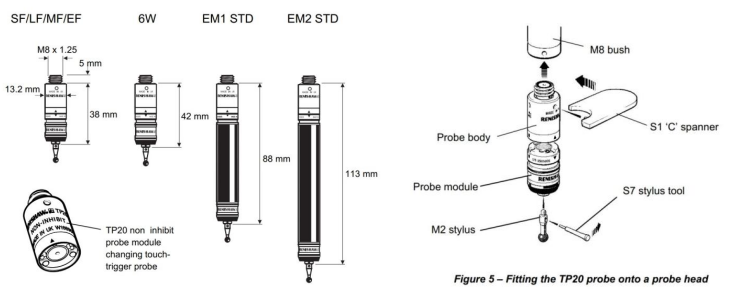
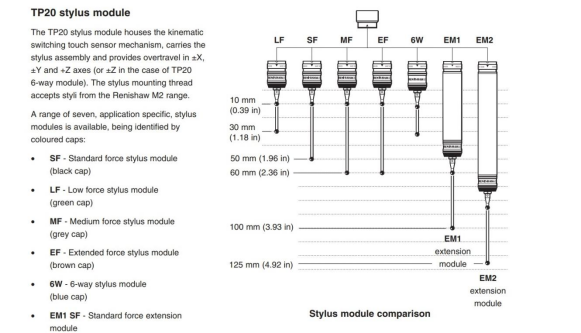
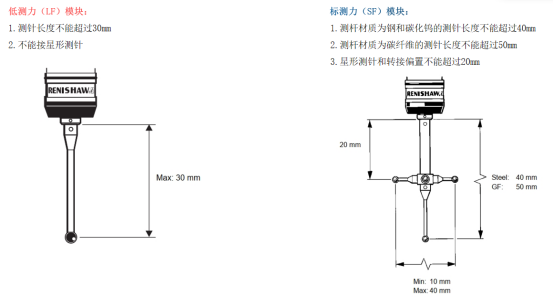
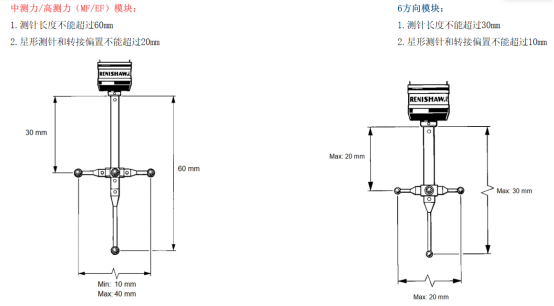
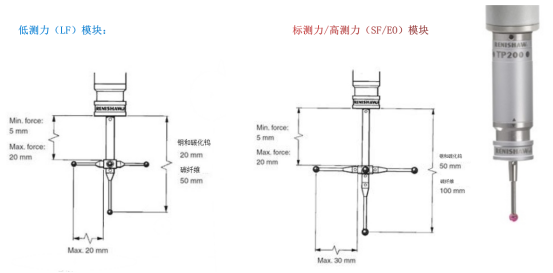
TP20是M2螺纹接口。配置加长杆时需注意以下限制:
| 配置方式 | 最大加长长度 | 说明 |
| 测针直接连接 | 20 mm | 标准配置,适用大多数常规测量 |
| 单根加长杆 | 30 mm | 适用深度孔或腔体内部测量 |
| 多根加长杆组合 | 不超过20 mm + 30 mm的组合限制 | 需根据总长度核算,超出承载能力会导致误触 |
常见错误:加长杆超出承载能力导致测头误触发。测针和加长杆的总重量必须在测头承载范围内,否则会导致精度下降甚至损坏测头。
三、TP200测针配置要点
TP200同为M2螺纹接口,支持全自动分度。配置加长杆时请注意:
| 配置方式 | 最大加长长度 | 说明 |
| 测针直接连接 | 20 mm | 标准配置 |
| 单根加长杆 | 30 mm | 适用深腔测量 |
| 多根加长杆组合 | 需核算总重量 | 确认未超出测头额定承载 |
特别提醒:TP200的灵敏度较高,配置加长杆时需严格控制总重量。超出承载能力会导致测头误触发、寿命缩短、精度下降。
四、选配原则总结
测针尽可能短。测针越长,挠度越大,测量误差也越大。能直接测量的,不用加长杆。
连接点尽可能少。每增加一个连接点,就增加一个潜在的误差来源。能一根测针解决的,不用两段拼接。
重量不超出测头承载能力。重量超限,精度受损,还会损坏测头。
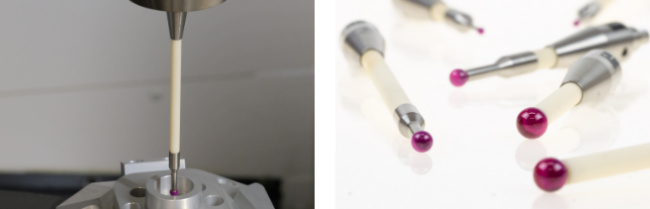
根据工件特征选择测针类型。小测针适合测量小缝隙、小孔;碳纤维测针轻且长,适合测量深孔。
测针配置检查清单
每次配置测针前,快速过一遍:
① 测针垂直于被测表面了吗?
② 加长杆长度在额定范围内吗?
③ 测针总重量是否超出测头承载能力?
④ 连接点是否已紧固,无松动?
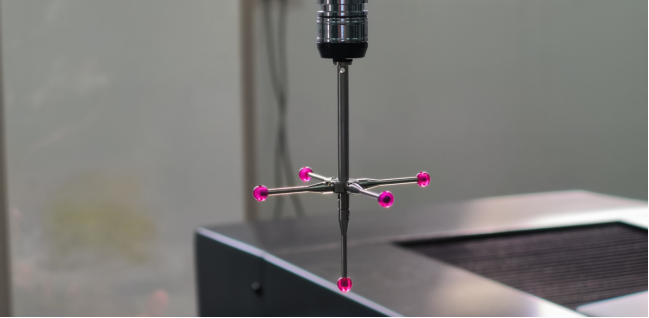
测针是测量的第一道触点。配置对了,数据才有意义;配置不对,后续所有工作都是徒劳。


评论前必须登录!
注册