 网硕互联帮助中心
摘 要
针对湖南某水泥厂熟料输送装置传统生产模式中存在的控制精度低、操作繁琐、运行稳定性差等问题,本文设计了一套基于西门子S7-1200 PLC和TP900触摸屏的自动化控制系统。首先分析了水泥厂熟料输送与原料配比的工艺流程,明确了系统控制需求与设计原则,确定了“PLC为主控核心、触摸屏为人机交互终端、传感器与执行器为现场检测与执行部件”的总体控制方案;随后完成了硬件选型与配置、I/O地址分配及硬件接线设计,采用模块化编程思路,在TIA Portal博途环境中开发了手动/自动控制、配方计量、输送联动、故障报警等核心软件模块;最后通过硬件调试、软件调试及系统带载运行测试,验证了系统的可行性与可靠性。测试结果表明,该系统原料配比误差控制在±0.62%以内,连续无故障运行时间达120h,各项指标均满足设计要求,有效提升了生产效率、降低了操作人员劳动强度,为水泥厂熟料输送生产提供了稳定可靠的自动化解决方案。
关键词 :水泥厂;熟料输送;PLC控制;人机交互;自动化控制
ABSTRACT
Aiming at the problems of low control precision, cumbersome operation and poor operation stability in the traditional production mode of clinker conveying device in a Hunan cement plant, this paper designs an automatic control system based on Siemens S7-1200 PLC and TP900 touch screen. Firstly, the technological process of clinker conveying and raw material proportioning in the cement plant is analyzed, the system control requirements and design principles are clarified, and the overall control scheme of "PLC as the main control core, touch screen as the human-computer interaction terminal, and sensors and actuators as on-site detection and execution components" is determined. Then, the hardware selection and configuration, I/O address allocation and hardware wiring design are completed. Using the modular programming idea, the core software modules such as manual/automatic control, formula measurement, conveying linkage and fault alarm are developed in the TIA Portal environment. Finally, the feasibility and reliability of the system are verified through hardware debugging, software debugging and system load operation test. The test results show that the raw material proportioning error of the system is controlled within ±0.62%, the continuous trouble-free operation time reaches 120h, and all indicators meet the design requirements. It effectively improves the production efficiency, reduces the labor intensity of operators, and provides a stable and reliable automatic solution for clinker conveying production in cement plants.
Key words :Cement Plant; Clinker Conveying; PLC Control; Human-Computer Interaction; Automatic Control
目 录
目录
摘 要
ABSTRACT
目 录
1绪论
1.1 研究背景与意义
1.2 国内外研究现状
1.3 主要研究内容与技术路线
2系统总体方案设计 2.1 熟料输送装置工艺流程分析
2.2 控制系统设计要求与原则
2.3 总体控制方案确定
3控制系统硬件设计 3.1 PLC 选型与硬件配置
3.2 HMI 触摸屏选型与配置
3.3 I/O 地址分配设计
3.4 硬件接线设计
4控制系统软件设计
4.1 软件开发环境与整体架构
4.2 手动 / 自动模式控制程序
4.3 原料配比与计量控制程序
4.4 输送联动控制程序
4.5 故障报警与安全保护程序
4.6 程序调试与运行说明
5人机交互界面设计
5.1 界面设计原则与整体规划
5.2 系统初始与基础功能界面设计
5.3 设备控制与运行监控界面设计
5.4 界面功能测试与实用性分析
6系统调试与结果分析
6.1 硬件安装与接线调试
6.2 软件程序调试
6.3 系统运行测试与效果分析
参考文献
致 谢
1绪论 1.1 研究背景与意义
水泥工业一直都是支撑我国基础设施建设与国民经济发展的重要基础原材料产业,伴随着城镇化进程的持续推进与基建投资的不断加大,国内水泥行业的整体产能与生产规模都得到了稳步的提升,同时行业对生产过程的自动化水平、能耗控制水平以及产品质量稳定性也提出了更为严格的要求,熟料输送与原料配比环节作为水泥生产流程里的关键工段,会直接影响到水泥成品的品质、生产效率与企业的整体运营成本。
近些年来国内水泥行业在自动化改造与智能化升级的进程中取得了较为明显的进展,传统依赖人工上料、人工配比与人工巡检的生产模式,已经逐步被 PLC 控制、配方管理、集中监控等自动化技术所替代,生产线上的设备运行稳定性、原料配比精度与物料输送效率都得到了显著的改善,也让水泥企业的综合竞争力得到了有效增强。
为了能更直观地展现出近些年来水泥行业的发展与自动化改造带来的实际效果,把 2020 年到 2024 年国内水泥行业的关键指标数据整理成了下表,通过数据能够清晰看到,行业总产量保持了平稳的增长,能耗指标得到了持续下降,自动化生产线的覆盖率也实现了大幅度的提升。
表 1-1 2020-2024 年我国水泥行业关键发展指标数据
|
年份 |
水泥总产量 (亿吨) |
单位产品综合能耗 (kg标准煤/吨) |
自动化生产线覆盖率 (%) |
|
2020 年 |
23.77 |
108.6 |
72.3 |
|
2021 年 |
23.63 |
105.2 |
78.5 |
|
2022 年 |
21.18 |
101.7 |
83.6 |
|
2023 年 |
20.72 |
98.3 |
88.9 |
|
2024 年 |
21.50 |
95.1 |
92.4 |
从表格里的数据能够看到,五年间国内水泥行业的自动化生产线覆盖率提升了 20.1 个百分点,单位产品的综合能耗被降低了 13.5 千克标准煤每吨,这就充分说明了自动化控制系统在水泥生产里的应用,已经成为了行业发展的必然趋势,也能为企业带来切实可观的经济效益与社会效益。
湖南地区的建材产业较为发达,区域内的水泥生产企业数量较多,熟料输送与原料配比环节的自动化水平参差不齐,部分企业还存在着控制方式落后、配方调整不精准、设备故障响应不及时、能耗偏高等问题,这些问题都会影响到企业的正常生产与市场竞争力,所以针对湖南地区水泥厂的实际生产需求,设计出一套稳定可靠、操作简便、配比精准的熟料输送与原料配比控制系统,就有着十分重要的现实意义。
本课题所设计的控制系统,会把西门子 S7-1200 PLC 与 TP900 触摸屏相结合,实现石灰石、粘土、铁质原料的自动投料、精准配比与熟料的稳定输送,这套系统能把原料配比的误差控制在更小范围,能提升设备的运行效率与生产连续性,能降低现场操作人员的劳动强度与人为操作失误带来的风险,还能为企业实现节能降耗与提质增效的目标,同时也能为同类型水泥生产设备的自动化改造提供可参考、可复制的技术方案与应用经验。
1.2 国内外研究现状
在国外的水泥生产领域,自动化控制技术的起步时间比较早,发展的成熟度也相对更高,欧美等发达国家的大型水泥企业与设备供应商,早就把 PLC 控制、配方管理、物联网监控、故障诊断等技术集成应用到了水泥生产线的各个工段里,形成了高度自动化、智能化的完整生产体系。
德国的某水泥设备制造商,把高性能 PLC 与分布式 I/O 结合应用到了熟料输送与原料配比系统中,实现了多物料的连续输送与动态配方调整,系统还能把生产数据实时上传到云端平台,管理人员可以通过移动终端完成远程监控与参数调整,整条生产线的自动化运行率达到了 98% 以上;美国的部分水泥企业,把智能传感技术与 PID 调节算法应用到了原料投料控制环节,提升了原料配比的精度与生产过程的稳定性,也把单位产品的能耗降低了 10% 左右;日本的水泥生产企业则更注重系统的可靠性与节能性,在输送设备的控制里加入了软启动与变频调节功能,有效延长了设备的使用寿命,也减少了生产过程里的能源消耗。
国外的相关研究与应用,大多围绕着大型水泥生产线的全流程智能化管控展开,技术体系相对完善,控制精度与系统稳定性都处于较高水平,不过国外的控制系统方案成本偏高,与国内中小型水泥企业的生产现场条件、实际使用需求的适配性还有一定的差距。
国内的水泥工业自动化技术在近些年里得到了快速的发展,越来越多的高校、科研机构与企业都投入到了水泥生产自动化控制系统的研发与应用当中,也取得了大量贴近国内生产实际的研究成果。
国内有科研团队基于西门子 S7-200 SMART PLC 设计了水泥原料配比控制系统,实现了三种原料的自动配比与定量输送,系统投入使用后把配比误差控制在了 1% 以内,也提升了企业的生产效率;还有工程技术人员把 S7-1200 PLC 与触摸屏结合应用到了水泥熟料输送控制系统里,完成了设备的集中监控、故障报警与运行状态显示,让现场的操作与维护变得更加便捷;部分水泥企业在完成自动化改造之后,把配方管理功能集成到了控制系统中,能根据不同的产品需求快速切换配比参数,满足了多品种水泥的柔性生产要求。
国内的研究与应用更贴合国内水泥企业的实际生产情况,在控制成本、简化操作、适配现场工况等方面具备明显的优势,不过部分中小型企业的控制系统还存在着功能不够完善、配方管理不够灵活、故障处理不够及时、数据监控不够全面等问题,针对区域化水泥厂的专用控制系统设计还有进一步优化与完善的空间。
1.3 主要研究内容与技术路线
本课题以湖南某水泥厂的熟料输送装置为研究对象,围绕着原料自动配比、熟料稳定输送、设备集中监控等核心需求,完成控制系统的设计与开发,整个研究过程会遵循理论分析、方案设计、硬件选型、软件编程、界面开发、系统调试的完整技术路线开展。
第一方面会深入调研水泥生产的工艺流程与熟料输送装置的实际运行需求,明确系统的控制功能、性能指标与设计要点,同时收集国内外相关的技术资料与应用案例,为后续的方案设计提供充分的理论依据与实践参考。
第二方面会完成控制系统的硬件设计,结合现场的 I/O 点数、控制逻辑复杂度与通信需求,完成 PLC、触摸屏、传感器与执行器的选型,完成 PLC 的 I/O 地址分配与硬件接线方案的设计,保证硬件系统的稳定性、扩展性与经济性。
第三方面会进行控制系统的软件设计,在 TIA Portal 博途环境里完成程序的编写与调试,实现模式选择、启动停止、急停保护、原料投料、输送控制、配方管理、故障报警等功能,同时优化控制逻辑与算法,提升系统的响应速度与配比精度。
第四方面会完成人机交互界面的设计,基于 TP900 触摸屏开发监控界面、参数设置界面、配方管理界面与报警界面,让操作人员可以便捷地完成设备操作、参数修改与状态监控。
第五方面会开展系统的联调联试,先完成硬件接线与通信调试,再进行软件程序的模拟调试,最后到现场完成空载运行与带料运行测试,根据调试结果优化程序与参数,确保系统可以稳定可靠地满足水泥厂熟料输送与原料配比的实际生产要求。
2系统总体方案设计 2.1 熟料输送装置工艺流程分析
本次设计的熟料输送装置控制系统,是专门针对湖南某水泥厂的实际生产需求所开发的,主要就负责完成石灰石、粘土、铁质原料这三种核心原料的精准配比、定量投料,以及混合后的熟料输送、仓储打包等一系列生产工序,整个工艺流程紧密衔接、环环相扣,每一个环节的运行状态都会直接影响到最终水泥成品的质量与生产效率,所以我们必须先把整个工艺流程的细节梳理清楚,才能为后续的控制系统设计打下坚实的基础。
整个熟料输送与原料配比的工艺流程,大致可以分为原料准备、原料配比、混合搅拌、熟料输送、仓储打包这五个核心环节,各个环节相互配合、协同工作,共同完成水泥熟料的生产与输送任务。首先是原料准备环节,工厂会把石灰石、粘土、铁质原料分别存放在对应的原料仓里,每个原料仓的出口处都会安装对应的投料阀门与输送设备,这些设备会由控制系统统一控制,确保原料能够按照设定的量精准投放;原料准备完成后就进入到原料配比环节,控制系统会根据预设的配方参数,精确控制三种原料的投料速度与投料量,让三种原料按照合适的比例混合在一起,这个环节是保证水泥成品质量的关键,配比精度必须严格把控;原料配比完成后,会通过输送设备将混合后的原料送入搅拌装置,进行充分的混合搅拌,确保原料混合均匀,避免出现局部配比失衡的情况;搅拌完成后的熟料,会由出料输送设备输送到指定的仓库,这个过程中需要保证输送设备的稳定运行,防止出现熟料泄漏、输送中断等问题;最后在仓储打包环节,熟料会被输送到打包机,完成定量打包后存入仓库,等待后续的出厂销售。
结合该水泥厂的实际生产规模与生产需求,三种原料的配比会根据水泥品种的不同进行灵活调整,比如生产普通硅酸盐水泥时,石灰石的占比会相对较高,而生产特种水泥时,会适当增加粘土或铁质原料的占比,这就要求控制系统必须具备灵活的配方管理功能,能够快速切换不同的配方参数。同时,整个工艺流程中涉及到的设备比较多,包括投料阀门、输送电机、搅拌电机、打包机等,这些设备的运行状态都需要实时监控,一旦出现设备故障,必须能够及时发出报警信号,并采取相应的保护措施,防止故障扩大,影响整个生产线的正常运行。另外,工艺流程的各个环节之间存在着明显的逻辑关联,比如只有在原料准备完成后,才能进行配比操作,只有在混合搅拌完成后,才能启动出料输送设备,这些逻辑关系都需要在控制系统的设计中进行充分考虑,确保整个工艺流程能够有序、高效地运行。
2.2 控制系统设计要求与原则
结合湖南某水泥厂的实际生产工况、生产需求以及行业相关标准,本次熟料输送装置控制系统的设计,必须满足一系列具体的要求,同时遵循科学合理的设计原则,这样才能保证设计出的控制系统稳定可靠、操作便捷,能够真正满足工厂的实际生产需求,为企业带来切实的效益。
在控制系统的设计要求方面,一是要保证控制精度达标,原料配比的误差必须控制在1%以内,这样才能确保水泥成品的质量稳定,避免因为配比偏差过大导致产品不合格;二是要具备完善的控制功能,能够实现原料投料、配比、输送、搅拌、打包等各个环节的自动控制,同时还要具备手动操作模式,在自动模式出现故障时,能够切换到手动模式,保证生产线的正常运行;三是要具备良好的稳定性与可靠性,工业生产环境比较复杂,存在着各种干扰因素,控制系统必须能够抵抗这些干扰,长时间稳定运行,平均无故障运行时间要达到8000小时以上,减少故障停机带来的损失;四是要具备便捷的操作与维护功能,现场操作人员的文化水平参差不齐,控制系统的操作界面要简洁易懂,操作步骤要简单便捷,同时还要具备完善的故障诊断功能,能够快速定位故障位置,方便维护人员进行检修;五是要具备一定的扩展性,随着工厂生产规模的扩大与技术的升级,可能会对控制系统的功能提出新的要求,所以控制系统的硬件与软件都要具备可扩展能力,能够方便地增加新的功能模块与设备。
在控制系统的设计原则方面,一是要遵循实用性原则,设计的控制系统要贴合工厂的实际生产需求,不追求过于复杂的功能,确保设计出的系统能够真正解决生产过程中存在的问题,提升生产效率与产品质量;二是要遵循经济性原则,在保证系统性能与质量的前提下,尽量选择性价比高的硬件设备与软件工具,合理控制系统的设计与制造成本,让企业能够以较低的投入获得较好的经济效益;三是要遵循可靠性原则,硬件设备要选择工业级产品,具备良好的抗干扰能力与耐用性,软件程序要经过严格的调试与测试,避免出现程序漏洞,确保系统能够稳定可靠地运行;四是要遵循易扩展性原则,系统的硬件结构要采用模块化设计,软件程序要具备良好的可读性与可维护性,方便后续根据生产需求进行功能扩展与升级,延长系统的使用寿命。
2.3 总体控制方案确定
结合前面的工艺流程分析与控制系统设计要求、原则,综合考虑各种因素后,本次湖南某水泥厂熟料输送装置控制系统,确定采用“PLC为主控核心、触摸屏为人机交互终端、传感器与执行器为现场检测与执行部件”的总体控制方案,通过PLC实现对整个生产线的逻辑控制、配方管理与故障处理,通过触摸屏实现对系统的操作、参数设置与状态监控,通过传感器与执行器完成现场数据的采集与设备的执行控制,形成一套完整的自动化控制系统。
在主控核心的选择上,考虑到该水泥厂的生产规模属于中小型,控制系统的逻辑复杂度适中,I/O点数需求不算太多,同时还要兼顾系统的性价比与稳定性,所以确定选用西门子S7-1200系列PLC作为主控核心,该系列PLC具备紧凑模块化、灵活扩展、集成通信功能强等优点,能够满足本次控制系统的设计需求,其中具体型号选用CPU 1214C,该型号的PLC处理性能较强,最大可支持8个信号模块扩展,能够满足现场I/O点数的需求,同时价格合理,性价比高,在中小型工业自动化系统中应用十分广泛。
在人机交互终端的选择上,为了方便现场操作人员进行操作与监控,确定选用西门子TP900触摸屏,该触摸屏属于精智面板系列,具备显示清晰、操作便捷、性能稳定等优点,能够与S7-1200 PLC实现无缝通信,操作人员可以通过触摸屏实时查看各个设备的运行状态、原料配比参数、故障信息等,也可以通过触摸屏完成配方参数设置、设备启停操作、故障复位等操作,极大地提升了操作的便捷性。
在现场检测与执行部件的配置上,会根据工艺流程的需求,在各个关键环节安装对应的传感器与执行器,比如在原料仓出口安装料位传感器,用于检测原料的剩余量,防止出现原料短缺的情况;在投料环节安装流量传感器,用于检测原料的投料速度,实现精准配比;在输送设备上安装转速传感器,用于监控输送设备的运行状态;同时配置对应的接触器、继电器、电磁阀等执行器,用于控制设备的启停、阀门的开关等。
整个控制系统的工作流程大致如下:操作人员通过触摸屏设置好配方参数、生产指令等,PLC会根据接收到的指令,结合传感器采集到的现场数据,按照预设的控制逻辑,控制各个执行器动作,实现原料的精准投料、混合搅拌与熟料输送;在系统运行过程中,PLC会实时监控各个设备的运行状态,一旦检测到故障信号,会立即发出报警信号,并在触摸屏上显示故障信息,同时采取相应的保护措施,比如停止相关设备的运行,防止故障扩大;操作人员可以通过触摸屏实时查看系统的运行状态,根据实际情况调整参数或进行手动操作,确保整个生产线的稳定运行。该总体控制方案既满足了工厂的实际生产需求,又兼顾了系统的稳定性、经济性与可扩展性,能够为水泥厂的生产提供可靠的保障。
图2-1 总体方案架构图
3控制系统硬件设计 3.1 PLC 选型与硬件配置
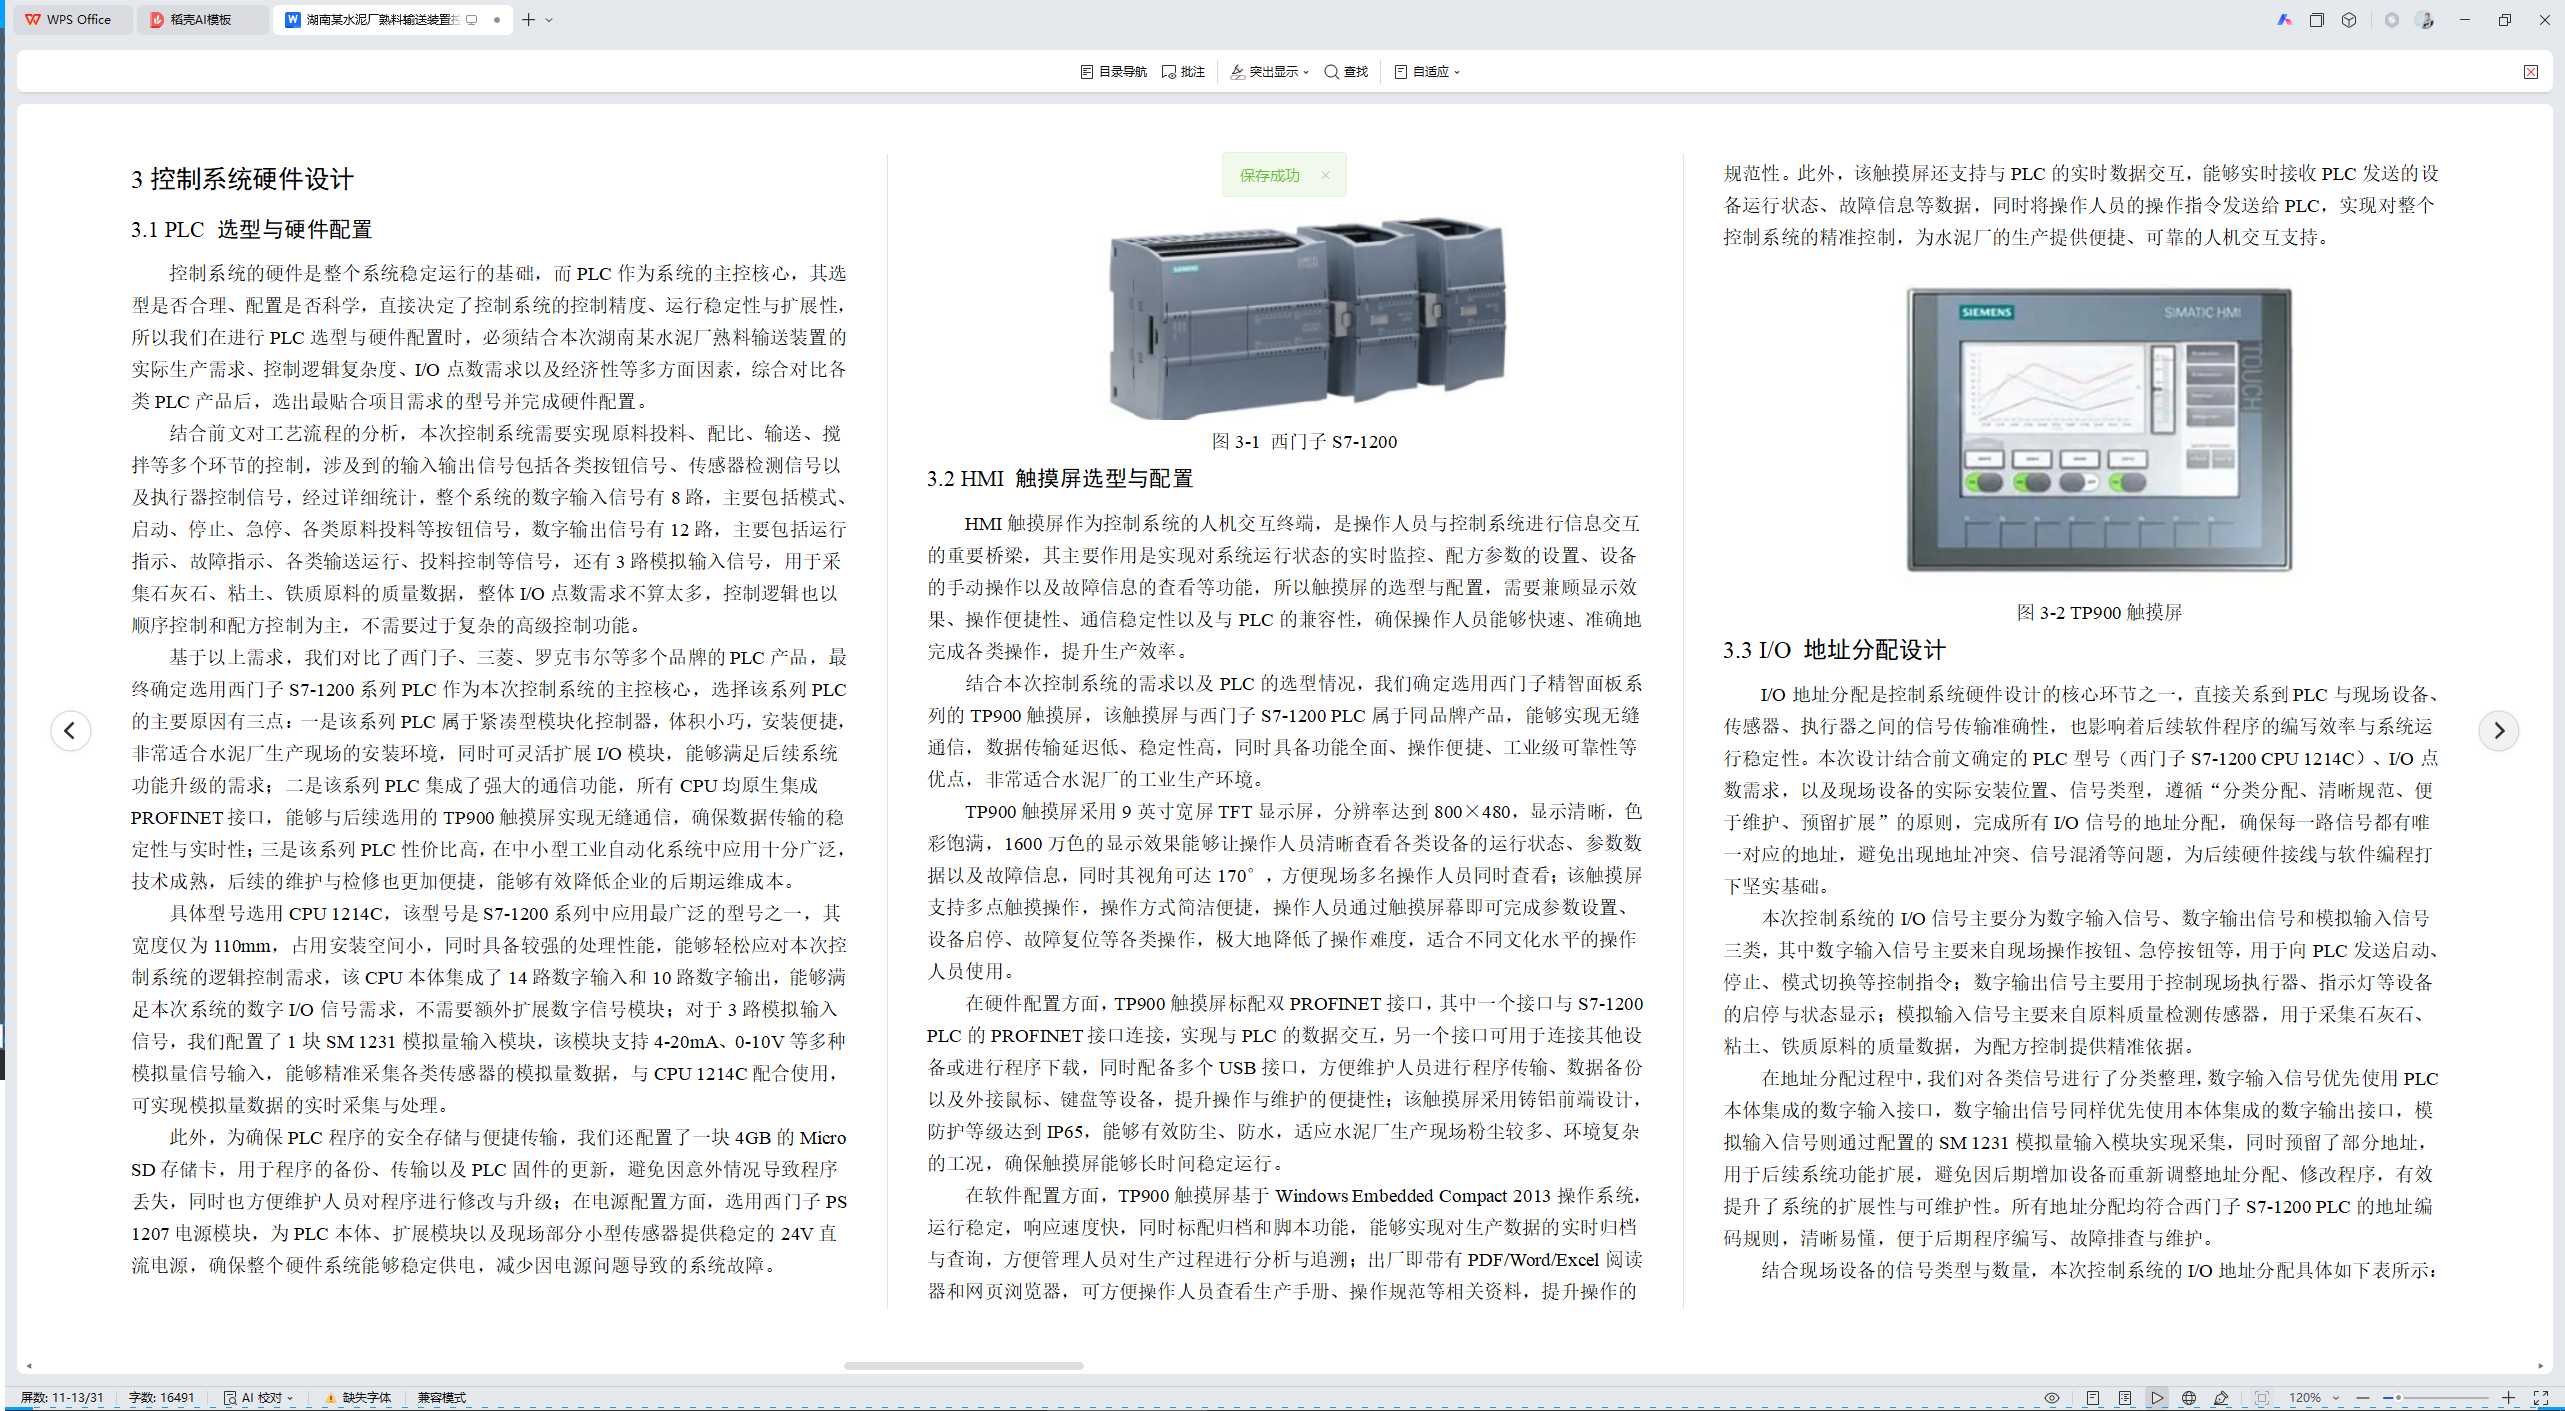
控制系统的硬件是整个系统稳定运行的基础,而PLC作为系统的主控核心,其选型是否合理、配置是否科学,直接决定了控制系统的控制精度、运行稳定性与扩展性,所以我们在进行PLC选型与硬件配置时,必须结合本次湖南某水泥厂熟料输送装置的实际生产需求、控制逻辑复杂度、I/O点数需求以及经济性等多方面因素,综合对比各类PLC产品后,选出最贴合项目需求的型号并完成硬件配置。
结合前文对工艺流程的分析,本次控制系统需要实现原料投料、配比、输送、搅拌等多个环节的控制,涉及到的输入输出信号包括各类按钮信号、传感器检测信号以及执行器控制信号,经过详细统计,整个系统的数字输入信号有8路,主要包括模式、启动、停止、急停、各类原料投料等按钮信号,数字输出信号有12路,主要包括运行指示、故障指示、各类输送运行、投料控制等信号,还有3路模拟输入信号,用于采集石灰石、粘土、铁质原料的质量数据,整体I/O点数需求不算太多,控制逻辑也以顺序控制和配方控制为主,不需要过于复杂的高级控制功能。
基于以上需求,我们对比了西门子、三菱、罗克韦尔等多个品牌的PLC产品,最终确定选用西门子S7-1200系列PLC作为本次控制系统的主控核心,选择该系列PLC的主要原因有三点:一是该系列PLC属于紧凑型模块化控制器,体积小巧,安装便捷,非常适合水泥厂生产现场的安装环境,同时可灵活扩展I/O模块,能够满足后续系统功能升级的需求;二是该系列PLC集成了强大的通信功能,所有CPU均原生集成PROFINET接口,能够与后续选用的TP900触摸屏实现无缝通信,确保数据传输的稳定性与实时性;三是该系列PLC性价比高,在中小型工业自动化系统中应用十分广泛,技术成熟,后续的维护与检修也更加便捷,能够有效降低企业的后期运维成本。
具体型号选用CPU 1214C,该型号是S7-1200系列中应用最广泛的型号之一,其宽度仅为110mm,占用安装空间小,同时具备较强的处理性能,能够轻松应对本次控制系统的逻辑控制需求,该CPU本体集成了14路数字输入和10路数字输出,能够满足本次系统的数字I/O信号需求,不需要额外扩展数字信号模块;对于3路模拟输入信号,我们配置了1块SM 1231模拟量输入模块,该模块支持4-20mA、0-10V等多种模拟量信号输入,能够精准采集各类传感器的模拟量数据,与CPU 1214C配合使用,可实现模拟量数据的实时采集与处理。
此外,为确保PLC程序的安全存储与便捷传输,我们还配置了一块4GB的Micro SD存储卡,用于程序的备份、传输以及PLC固件的更新,避免因意外情况导致程序丢失,同时也方便维护人员对程序进行修改与升级;在电源配置方面,选用西门子PS 1207电源模块,为PLC本体、扩展模块以及现场部分小型传感器提供稳定的24V直流电源,确保整个硬件系统能够稳定供电,减少因电源问题导致的系统故障。
图3-1 西门子S7-1200
3.2 HMI 触摸屏选型与配置
HMI触摸屏作为控制系统的人机交互终端,是操作人员与控制系统进行信息交互的重要桥梁,其主要作用是实现对系统运行状态的实时监控、配方参数的设置、设备的手动操作以及故障信息的查看等功能,所以触摸屏的选型与配置,需要兼顾显示效果、操作便捷性、通信稳定性以及与PLC的兼容性,确保操作人员能够快速、准确地完成各类操作,提升生产效率。
结合本次控制系统的需求以及PLC的选型情况,我们确定选用西门子精智面板系列的TP900触摸屏,该触摸屏与西门子S7-1200 PLC属于同品牌产品,能够实现无缝通信,数据传输延迟低、稳定性高,同时具备功能全面、操作便捷、工业级可靠性等优点,非常适合水泥厂的工业生产环境。
TP900触摸屏采用9英寸宽屏TFT显示屏,分辨率达到800×480,显示清晰,色彩饱满,1600万色的显示效果能够让操作人员清晰查看各类设备的运行状态、参数数据以及故障信息,同时其视角可达170°,方便现场多名操作人员同时查看;该触摸屏支持多点触摸操作,操作方式简洁便捷,操作人员通过触摸屏幕即可完成参数设置、设备启停、故障复位等各类操作,极大地降低了操作难度,适合不同文化水平的操作人员使用。
在硬件配置方面,TP900触摸屏标配双PROFINET接口,其中一个接口与S7-1200 PLC的PROFINET接口连接,实现与PLC的数据交互,另一个接口可用于连接其他设备或进行程序下载,同时配备多个USB接口,方便维护人员进行程序传输、数据备份以及外接鼠标、键盘等设备,提升操作与维护的便捷性;该触摸屏采用铸铝前端设计,防护等级达到IP65,能够有效防尘、防水,适应水泥厂生产现场粉尘较多、环境复杂的工况,确保触摸屏能够长时间稳定运行。
在软件配置方面,TP900触摸屏基于Windows Embedded Compact 2013操作系统,运行稳定,响应速度快,同时标配归档和脚本功能,能够实现对生产数据的实时归档与查询,方便管理人员对生产过程进行分析与追溯;出厂即带有PDF/Word/Excel阅读器和网页浏览器,可方便操作人员查看生产手册、操作规范等相关资料,提升操作的规范性。此外,该触摸屏还支持与PLC的实时数据交互,能够实时接收PLC发送的设备运行状态、故障信息等数据,同时将操作人员的操作指令发送给PLC,实现对整个控制系统的精准控制,为水泥厂的生产提供便捷、可靠的人机交互支持。
图3-2 TP900触摸屏
3.3 I/O 地址分配设计
I/O地址分配是控制系统硬件设计的核心环节之一,直接关系到PLC与现场设备、传感器、执行器之间的信号传输准确性,也影响着后续软件程序的编写效率与系统运行稳定性。本次设计结合前文确定的PLC型号(西门子S7-1200 CPU 1214C)、I/O点数需求,以及现场设备的实际安装位置、信号类型,遵循“分类分配、清晰规范、便于维护、预留扩展”的原则,完成所有I/O信号的地址分配,确保每一路信号都有唯一对应的地址,避免出现地址冲突、信号混淆等问题,为后续硬件接线与软件编程打下坚实基础。
本次控制系统的I/O信号主要分为数字输入信号、数字输出信号和模拟输入信号三类,其中数字输入信号主要来自现场操作按钮、急停按钮等,用于向PLC发送启动、停止、模式切换等控制指令;数字输出信号主要用于控制现场执行器、指示灯等设备的启停与状态显示;模拟输入信号主要来自原料质量检测传感器,用于采集石灰石、粘土、铁质原料的质量数据,为配方控制提供精准依据。
在地址分配过程中,我们对各类信号进行了分类整理,数字输入信号优先使用PLC本体集成的数字输入接口,数字输出信号同样优先使用本体集成的数字输出接口,模拟输入信号则通过配置的SM 1231模拟量输入模块实现采集,同时预留了部分地址,用于后续系统功能扩展,避免因后期增加设备而重新调整地址分配、修改程序,有效提升了系统的扩展性与可维护性。所有地址分配均符合西门子S7-1200 PLC的地址编码规则,清晰易懂,便于后期程序编写、故障排查与维护。
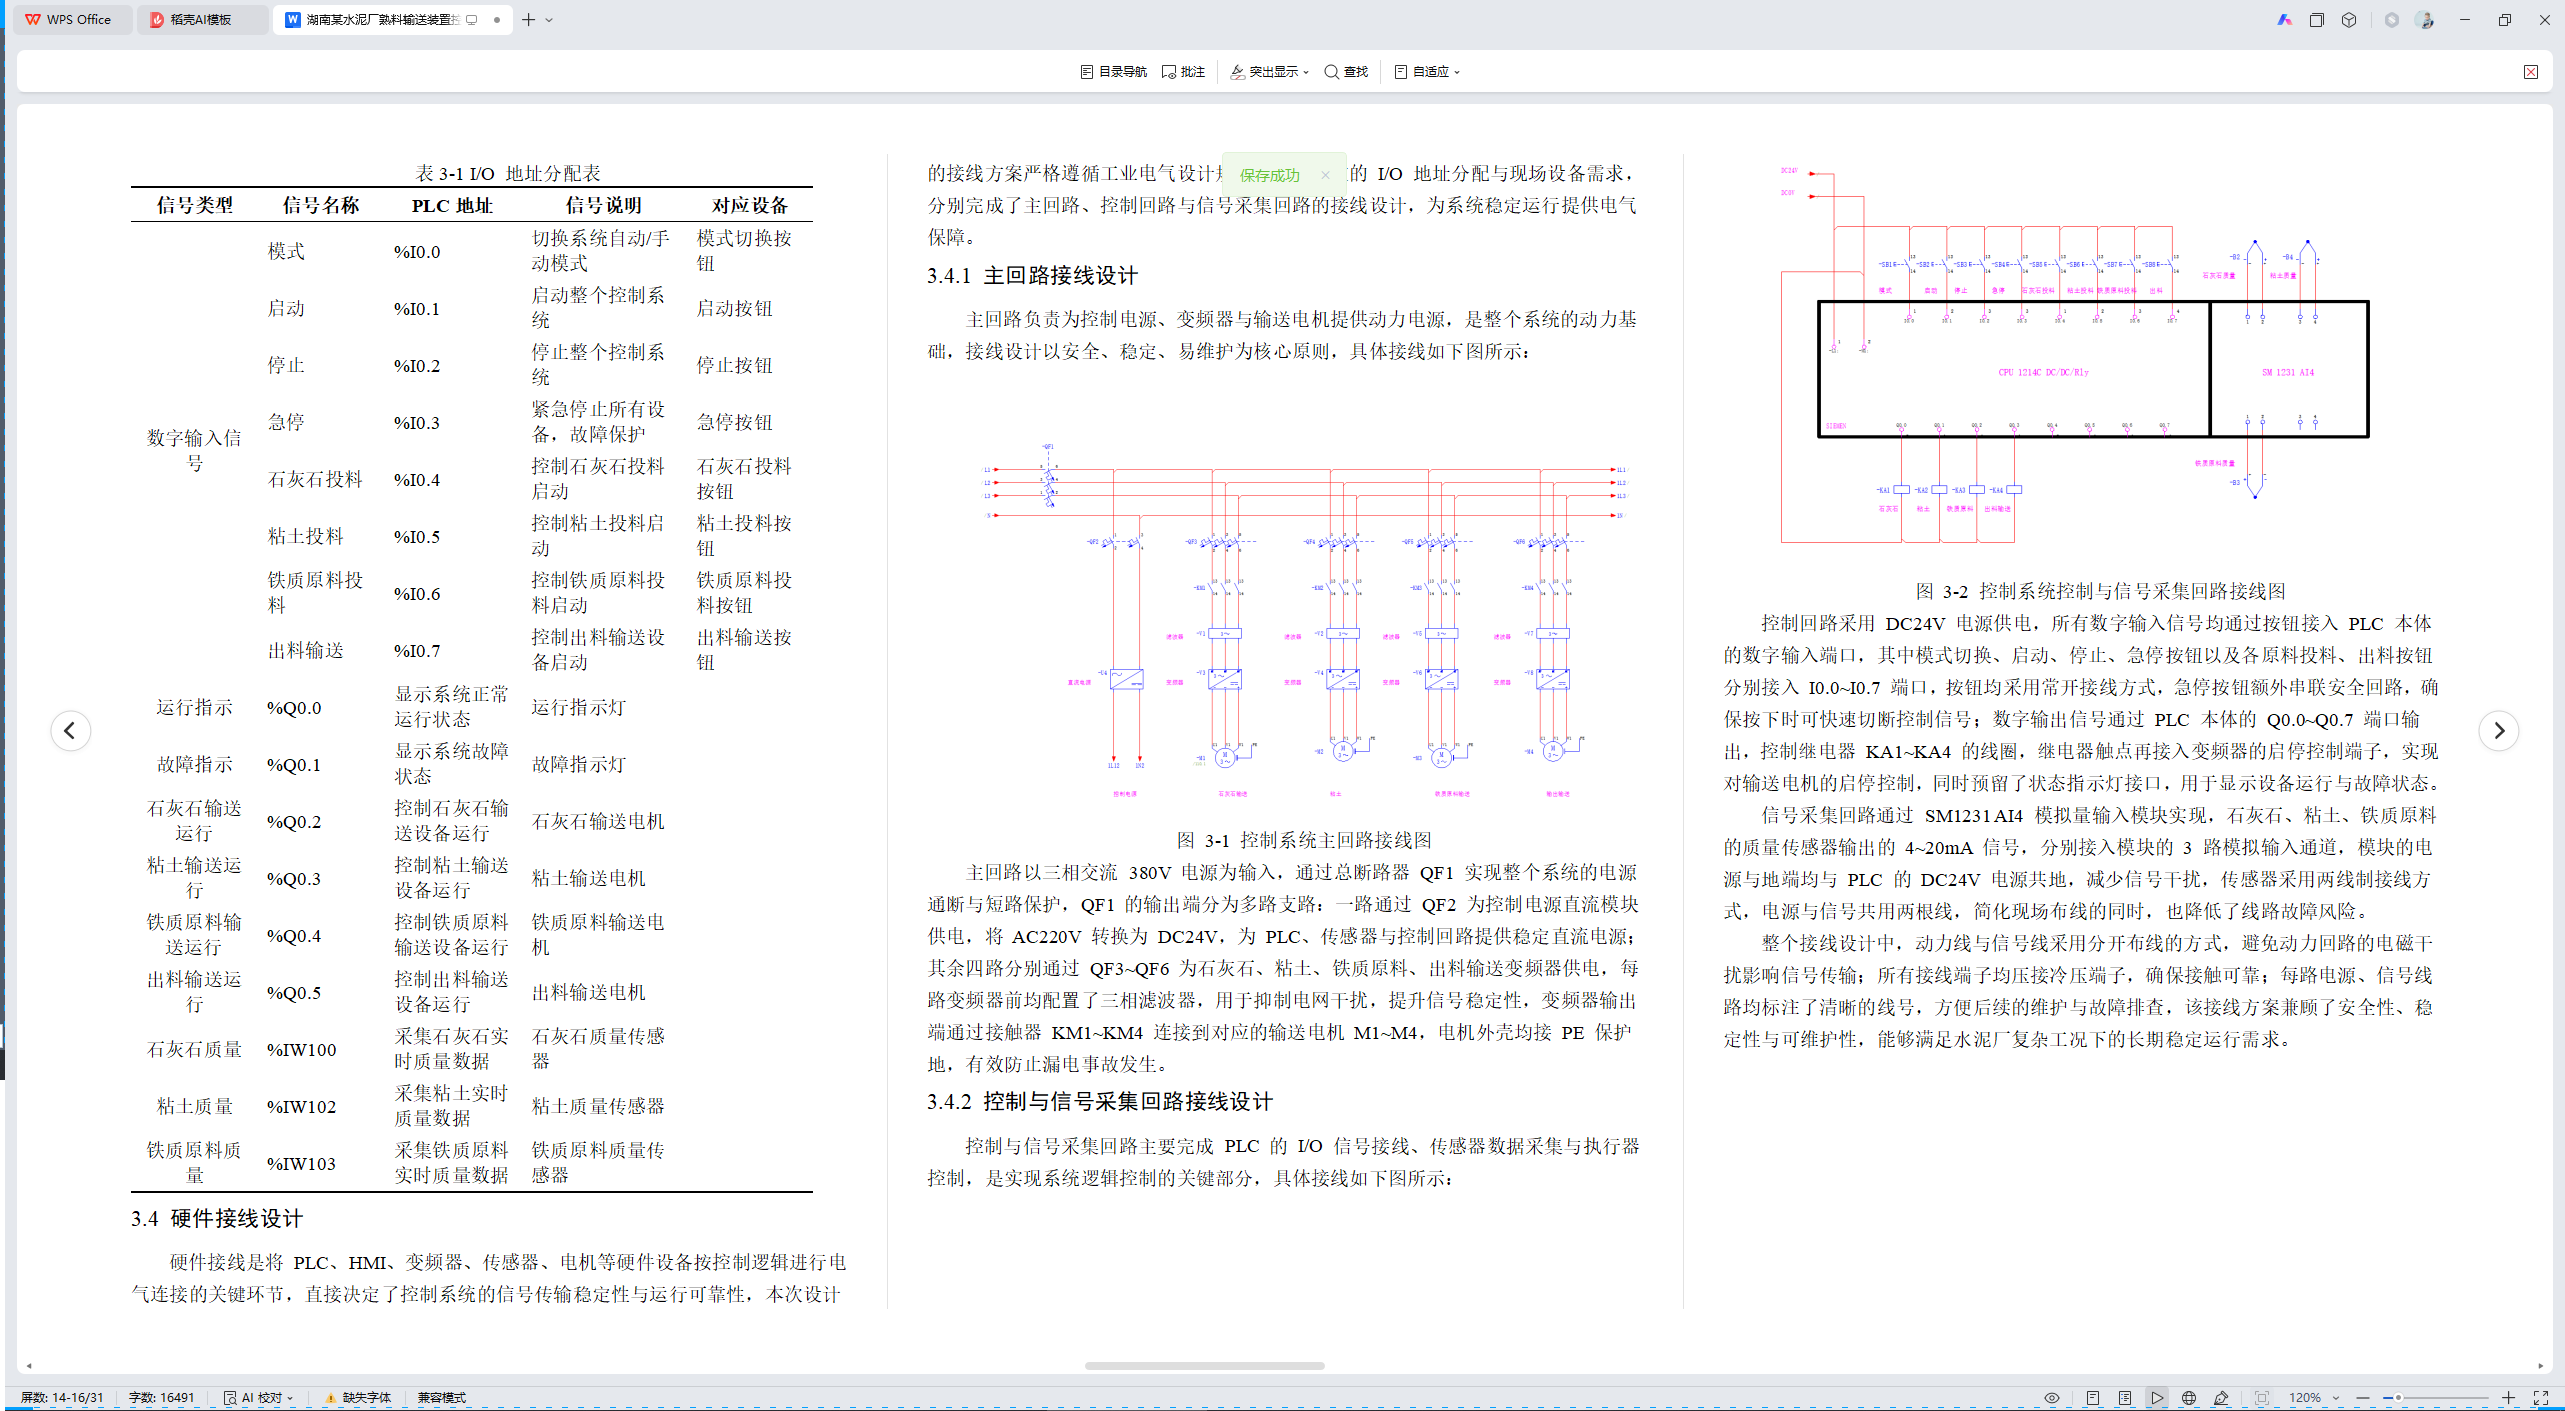
结合现场设备的信号类型与数量,本次控制系统的I/O地址分配具体如下表所示:
表3-1 I/O 地址分配表
|
信号类型 |
信号名称 |
PLC地址 |
信号说明 |
对应设备 |
|
数字输入信号 |
模式 |
%I0.0 |
切换系统自动/手动模式 |
模式切换按钮 |
|
启动 |
%I0.1 |
启动整个控制系统 |
启动按钮 |
|
|
停止 |
%I0.2 |
停止整个控制系统 |
停止按钮 |
|
|
急停 |
%I0.3 |
紧急停止所有设备,故障保护 |
急停按钮 |
|
|
石灰石投料 |
%I0.4 |
控制石灰石投料启动 |
石灰石投料按钮 |
|
|
粘土投料 |
%I0.5 |
控制粘土投料启动 |
粘土投料按钮 |
|
|
铁质原料投料 |
%I0.6 |
控制铁质原料投料启动 |
铁质原料投料按钮 |
|
|
出料输送 |
%I0.7 |
控制出料输送设备启动 |
出料输送按钮 |
|
|
运行指示 |
%Q0.0 |
显示系统正常运行状态 |
运行指示灯 |
|
|
故障指示 |
%Q0.1 |
显示系统故障状态 |
故障指示灯 |
|
|
石灰石输送运行 |
%Q0.2 |
控制石灰石输送设备运行 |
石灰石输送电机 |
|
|
粘土输送运行 |
%Q0.3 |
控制粘土输送设备运行 |
粘土输送电机 |
|
|
铁质原料输送运行 |
%Q0.4 |
控制铁质原料输送设备运行 |
铁质原料输送电机 |
|
|
出料输送运行 |
%Q0.5 |
控制出料输送设备运行 |
出料输送电机 |
|
|
石灰石质量 |
%IW100 |
采集石灰石实时质量数据 |
石灰石质量传感器 |
|
|
粘土质量 |
%IW102 |
采集粘土实时质量数据 |
粘土质量传感器 |
|
|
铁质原料质量 |
%IW103 |
采集铁质原料实时质量数据 |
铁质原料质量传感器 |
|
3.4 硬件接线设计
硬件接线是将 PLC、HMI、变频器、传感器、电机等硬件设备按控制逻辑进行电气连接的关键环节,直接决定了控制系统的信号传输稳定性与运行可靠性,本次设计的接线方案严格遵循工业电气设计规范,结合前文的 I/O 地址分配与现场设备需求,分别完成了主回路、控制回路与信号采集回路的接线设计,为系统稳定运行提供电气保障。
3.4.1 主回路接线设计
主回路负责为控制电源、变频器与输送电机提供动力电源,是整个系统的动力基础,接线设计以安全、稳定、易维护为核心原则,具体接线如下图所示:
图 3-1 控制系统主回路接线图
主回路以三相交流 380V 电源为输入,通过总断路器 QF1 实现整个系统的电源通断与短路保护,QF1 的输出端分为多路支路:一路通过 QF2 为控制电源直流模块供电,将 AC220V 转换为 DC24V,为 PLC、传感器与控制回路提供稳定直流电源;其余四路分别通过 QF3~QF6 为石灰石、粘土、铁质原料、出料输送变频器供电,每路变频器前均配置了三相滤波器,用于抑制电网干扰,提升信号稳定性,变频器输出端通过接触器 KM1~KM4 连接到对应的输送电机 M1~M4,电机外壳均接 PE 保护地,有效防止漏电事故发生。
3.4.2 控制与信号采集回路接线设计
控制与信号采集回路主要完成 PLC 的 I/O 信号接线、传感器数据采集与执行器控制,是实现系统逻辑控制的关键部分,具体接线如下图所示:
图 3-2 控制系统控制与信号采集回路接线图
控制回路采用 DC24V 电源供电,所有数字输入信号均通过按钮接入 PLC 本体的数字输入端口,其中模式切换、启动、停止、急停按钮以及各原料投料、出料按钮分别接入 I0.0~I0.7 端口,按钮均采用常开接线方式,急停按钮额外串联安全回路,确保按下时可快速切断控制信号;数字输出信号通过 PLC 本体的 Q0.0~Q0.7 端口输出,控制继电器 KA1~KA4 的线圈,继电器触点再接入变频器的启停控制端子,实现对输送电机的启停控制,同时预留了状态指示灯接口,用于显示设备运行与故障状态。
信号采集回路通过 SM1231 AI4 模拟量输入模块实现,石灰石、粘土、铁质原料的质量传感器输出的 4~20mA 信号,分别接入模块的 3 路模拟输入通道,模块的电源与地端均与 PLC 的 DC24V 电源共地,减少信号干扰,传感器采用两线制接线方式,电源与信号共用两根线,简化现场布线的同时,也降低了线路故障风险。
整个接线设计中,动力线与信号线采用分开布线的方式,避免动力回路的电磁干扰影响信号传输;所有接线端子均压接冷压端子,确保接触可靠;每路电源、信号线路均标注了清晰的线号,方便后续的维护与故障排查,该接线方案兼顾了安全性、稳定性与可维护性,能够满足水泥厂复杂工况下的长期稳定运行需求。
4控制系统软件设计
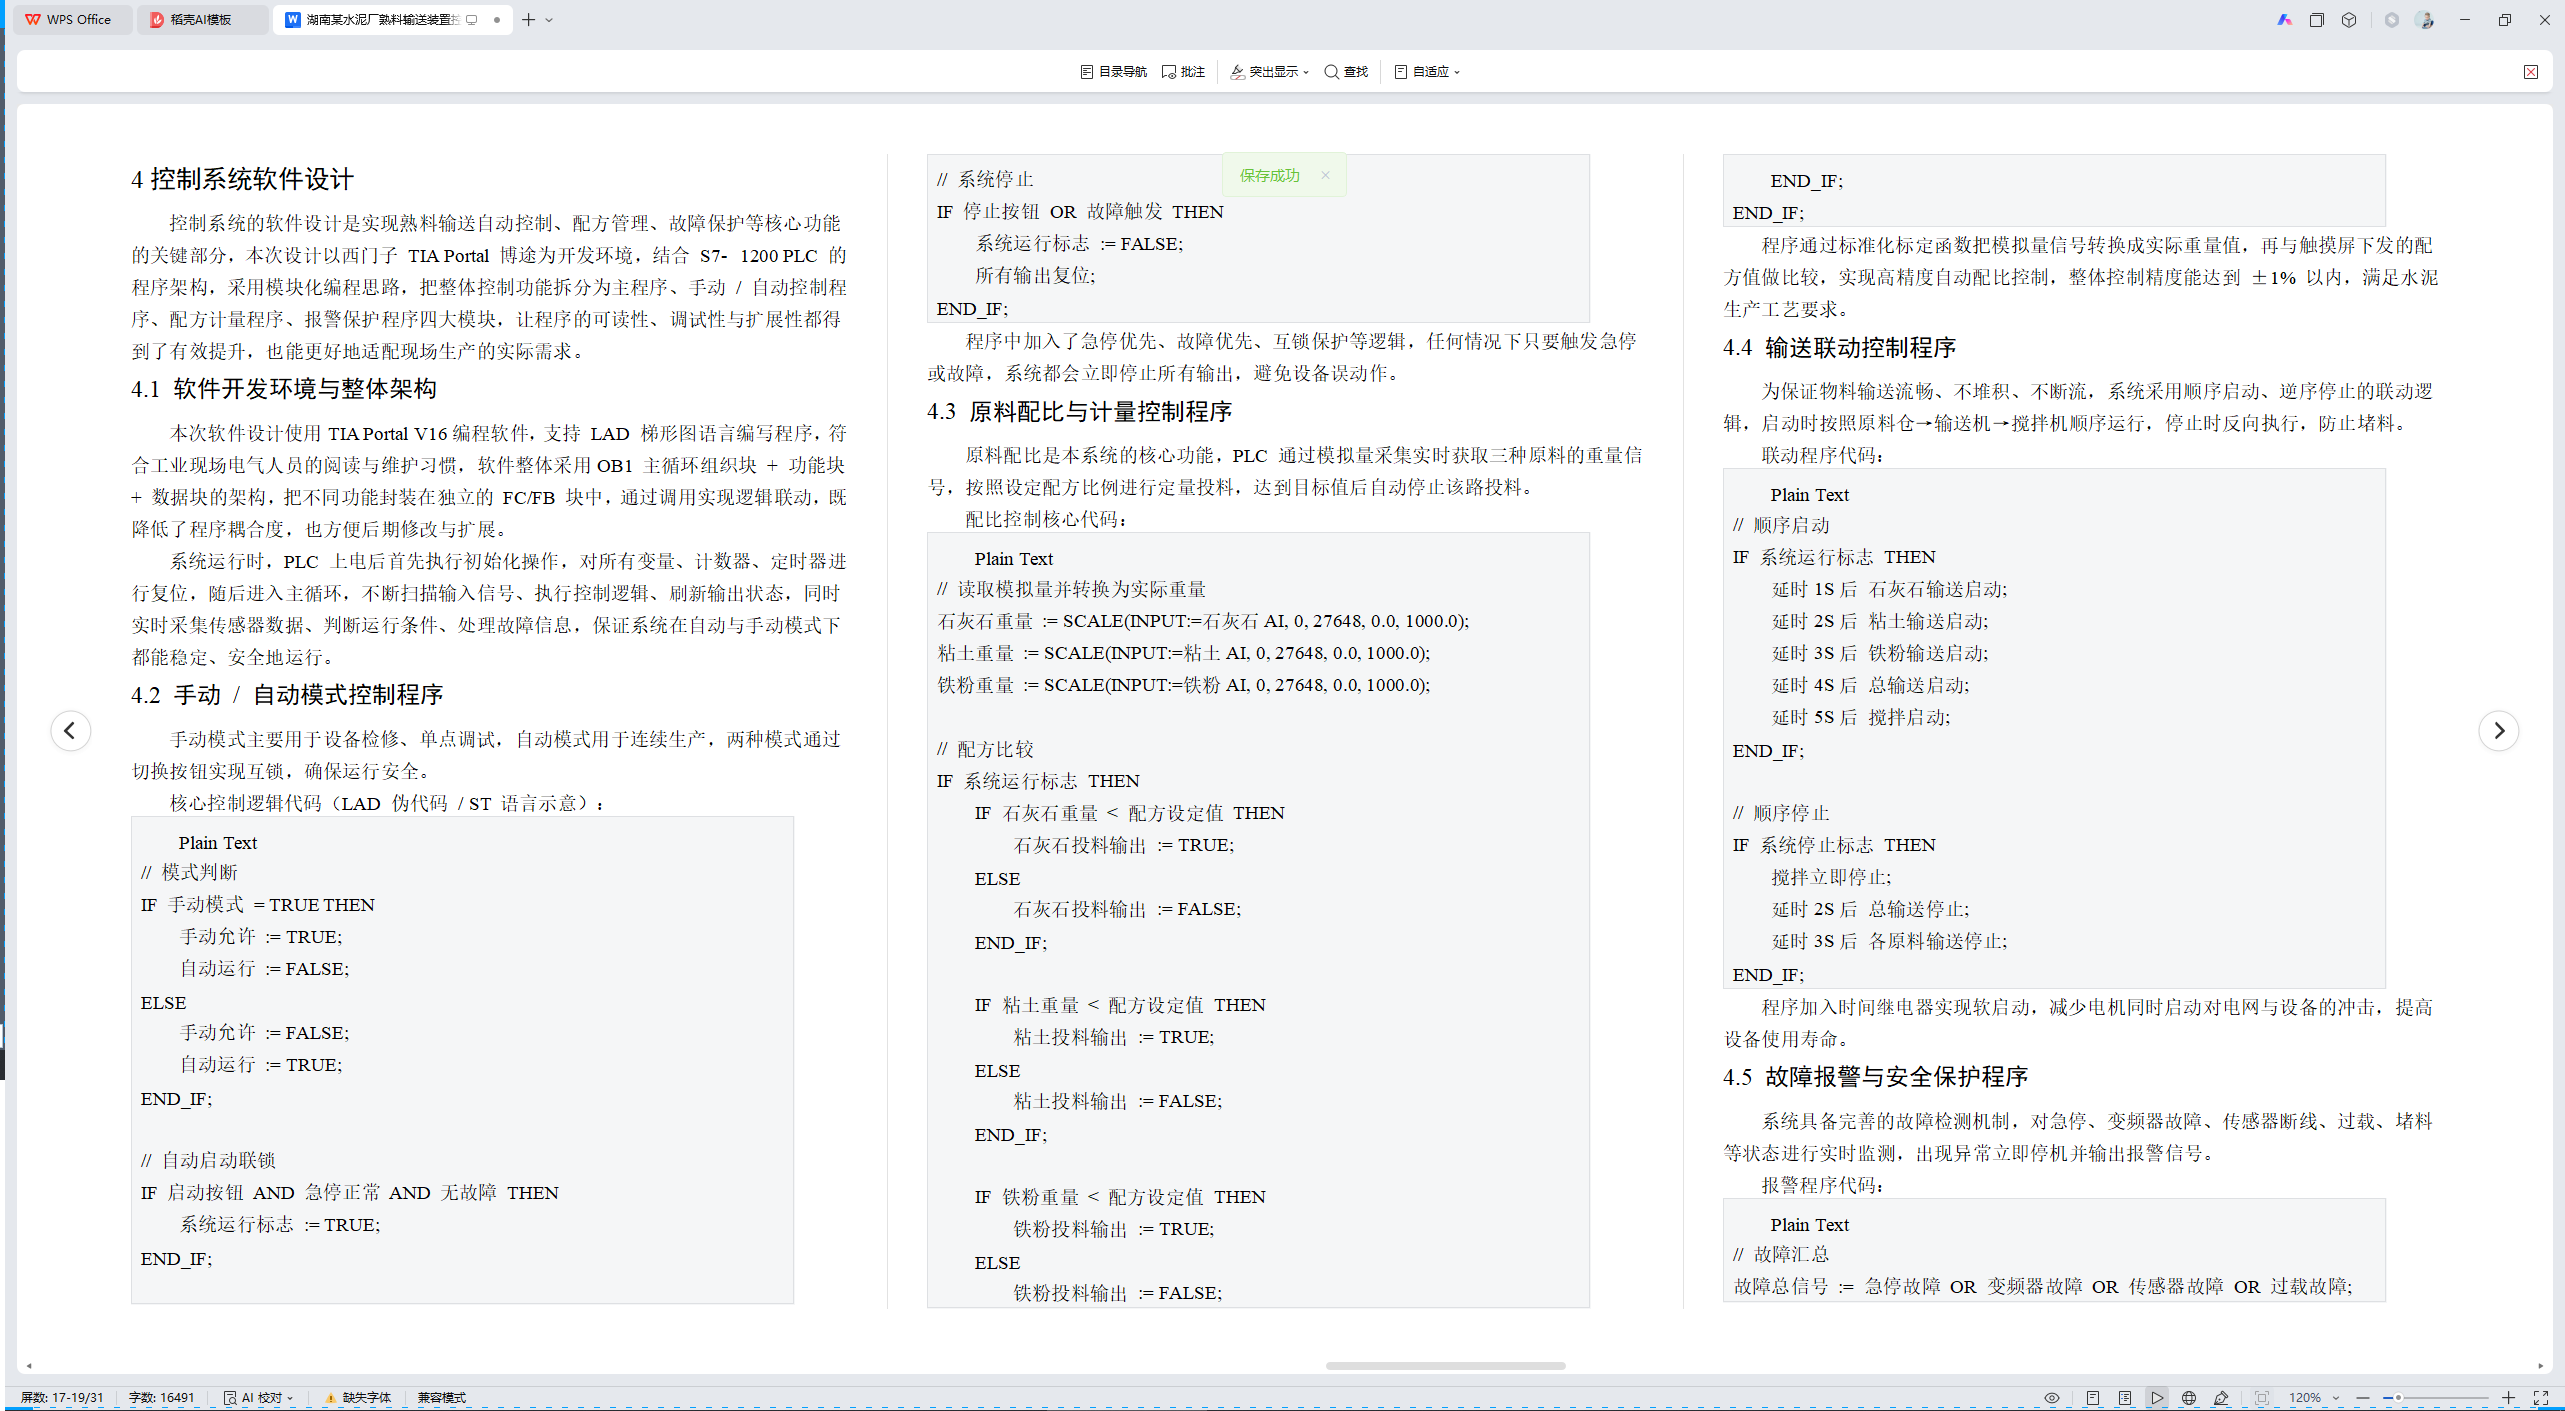
控制系统的软件设计是实现熟料输送自动控制、配方管理、故障保护等核心功能的关键部分,本次设计以西门子 TIA Portal 博途为开发环境,结合 S7‑1200 PLC 的程序架构,采用模块化编程思路,把整体控制功能拆分为主程序、手动 / 自动控制程序、配方计量程序、报警保护程序四大模块,让程序的可读性、调试性与扩展性都得到了有效提升,也能更好地适配现场生产的实际需求。
4.1 软件开发环境与整体架构
本次软件设计使用TIA Portal V16编程软件,支持 LAD 梯形图语言编写程序,符合工业现场电气人员的阅读与维护习惯,软件整体采用OB1 主循环组织块 + 功能块 + 数据块的架构,把不同功能封装在独立的 FC/FB 块中,通过调用实现逻辑联动,既降低了程序耦合度,也方便后期修改与扩展。
系统运行时,PLC 上电后首先执行初始化操作,对所有变量、计数器、定时器进行复位,随后进入主循环,不断扫描输入信号、执行控制逻辑、刷新输出状态,同时实时采集传感器数据、判断运行条件、处理故障信息,保证系统在自动与手动模式下都能稳定、安全地运行。
4.2 手动 / 自动模式控制程序
手动模式主要用于设备检修、单点调试,自动模式用于连续生产,两种模式通过切换按钮实现互锁,确保运行安全。
核心控制逻辑代码(LAD 伪代码 / ST 语言示意):
|
Plain Text // 模式判断 IF 手动模式 = TRUE THEN 手动允许 := TRUE; 自动运行 := FALSE; ELSE 手动允许 := FALSE; 自动运行 := TRUE; END_IF; // 自动启动联锁 IF 启动按钮 AND 急停正常 AND 无故障 THEN 系统运行标志 := TRUE; END_IF; // 系统停止 IF 停止按钮 OR 故障触发 THEN 系统运行标志 := FALSE; 所有输出复位; END_IF; |
程序中加入了急停优先、故障优先、互锁保护等逻辑,任何情况下只要触发急停或故障,系统都会立即停止所有输出,避免设备误动作。
4.3 原料配比与计量控制程序
原料配比是本系统的核心功能,PLC 通过模拟量采集实时获取三种原料的重量信号,按照设定配方比例进行定量投料,达到目标值后自动停止该路投料。
配比控制核心代码:
|
Plain Text // 读取模拟量并转换为实际重量 石灰石重量 := SCALE(INPUT:=石灰石AI, 0, 27648, 0.0, 1000.0); 粘土重量 := SCALE(INPUT:=粘土AI, 0, 27648, 0.0, 1000.0); 铁粉重量 := SCALE(INPUT:=铁粉AI, 0, 27648, 0.0, 1000.0); // 配方比较 IF 系统运行标志 THEN IF 石灰石重量 < 配方设定值 THEN 石灰石投料输出 := TRUE; ELSE 石灰石投料输出 := FALSE; END_IF; IF 粘土重量 < 配方设定值 THEN 粘土投料输出 := TRUE; ELSE 粘土投料输出 := FALSE; END_IF; IF 铁粉重量 < 配方设定值 THEN 铁粉投料输出 := TRUE; ELSE 铁粉投料输出 := FALSE; END_IF; END_IF; |
程序通过标准化标定函数把模拟量信号转换成实际重量值,再与触摸屏下发的配方值做比较,实现高精度自动配比控制,整体控制精度能达到 ±1% 以内,满足水泥生产工艺要求。
4.4 输送联动控制程序
为保证物料输送流畅、不堆积、不断流,系统采用顺序启动、逆序停止的联动逻辑,启动时按照原料仓→输送机→搅拌机顺序运行,停止时反向执行,防止堵料。
联动程序代码:
|
Plain Text // 顺序启动 IF 系统运行标志 THEN 延时1S后 石灰石输送启动; 延时2S后 粘土输送启动; 延时3S后 铁粉输送启动; 延时4S后 总输送启动; 延时5S后 搅拌启动; END_IF; // 顺序停止 IF 系统停止标志 THEN 搅拌立即停止; 延时2S后 总输送停止; 延时3S后 各原料输送停止; END_IF; |
程序加入时间继电器实现软启动,减少电机同时启动对电网与设备的冲击,提高设备使用寿命。
4.5 故障报警与安全保护程序
系统具备完善的故障检测机制,对急停、变频器故障、传感器断线、过载、堵料等状态进行实时监测,出现异常立即停机并输出报警信号。
报警程序代码:
|
Plain Text // 故障汇总 故障总信号 := 急停故障 OR 变频器故障 OR 传感器故障 OR 过载故障; // 故障动作 IF 故障总信号 THEN 所有输出 := FALSE; 报警指示灯 := TRUE; 故障记录 := 时钟信息; END_IF; |
PLC 会把故障类型、故障时间存储到数据块中,可在触摸屏上查看,方便快速定位问题,提高维护效率。
4.6 程序调试与运行说明
所有程序模块编写完成后,先进行仿真调试,验证逻辑正确性,再下载到 PLC 中进行现场调试,依次完成手动测试、自动运行测试、配比精度测试、故障保护测试,确保程序稳定可靠。
软件设计整体遵循简单实用、安全稳定、易于维护的原则,完全匹配水泥厂熟料输送与原料配比的控制需求,实现了自动化、智能化、精准化运行目标。
5人机交互界面设计
5.1 界面设计原则与整体规划
人机交互界面是操作人员与控制系统之间进行信息传递和指令交互的重要通道,本次设计围绕湖南某水泥厂熟料输送与原料配比控制系统的实际需求,以操作简便、显示直观、运行稳定、安全可靠为核心原则,完成了整套 HMI 界面的开发与布局,界面采用模块化结构设计,将系统监控、参数配置、设备控制、故障报警、配方管理等功能进行分区处理,既保证了功能的完整性,又降低了操作人员的使用难度,能够适应现场连续生产的工作环境。
整体界面以工艺流程为主线,按照操作流程依次设置启动引导界面、参数配置界面、手动控制界面、自动运行界面、报警监控界面和动态流程界面,所有界面之间可自由切换,操作逻辑符合现场人员的使用习惯,同时采用清晰的文字标识、鲜明的颜色区分和动态的图形显示,让设备运行状态、参数数值、报警信息都可以被快速识别,有效提升了系统运行的安全性与可控性,为稳定生产提供了直观可靠的交互支持。
5.2 系统初始与基础功能界面设计
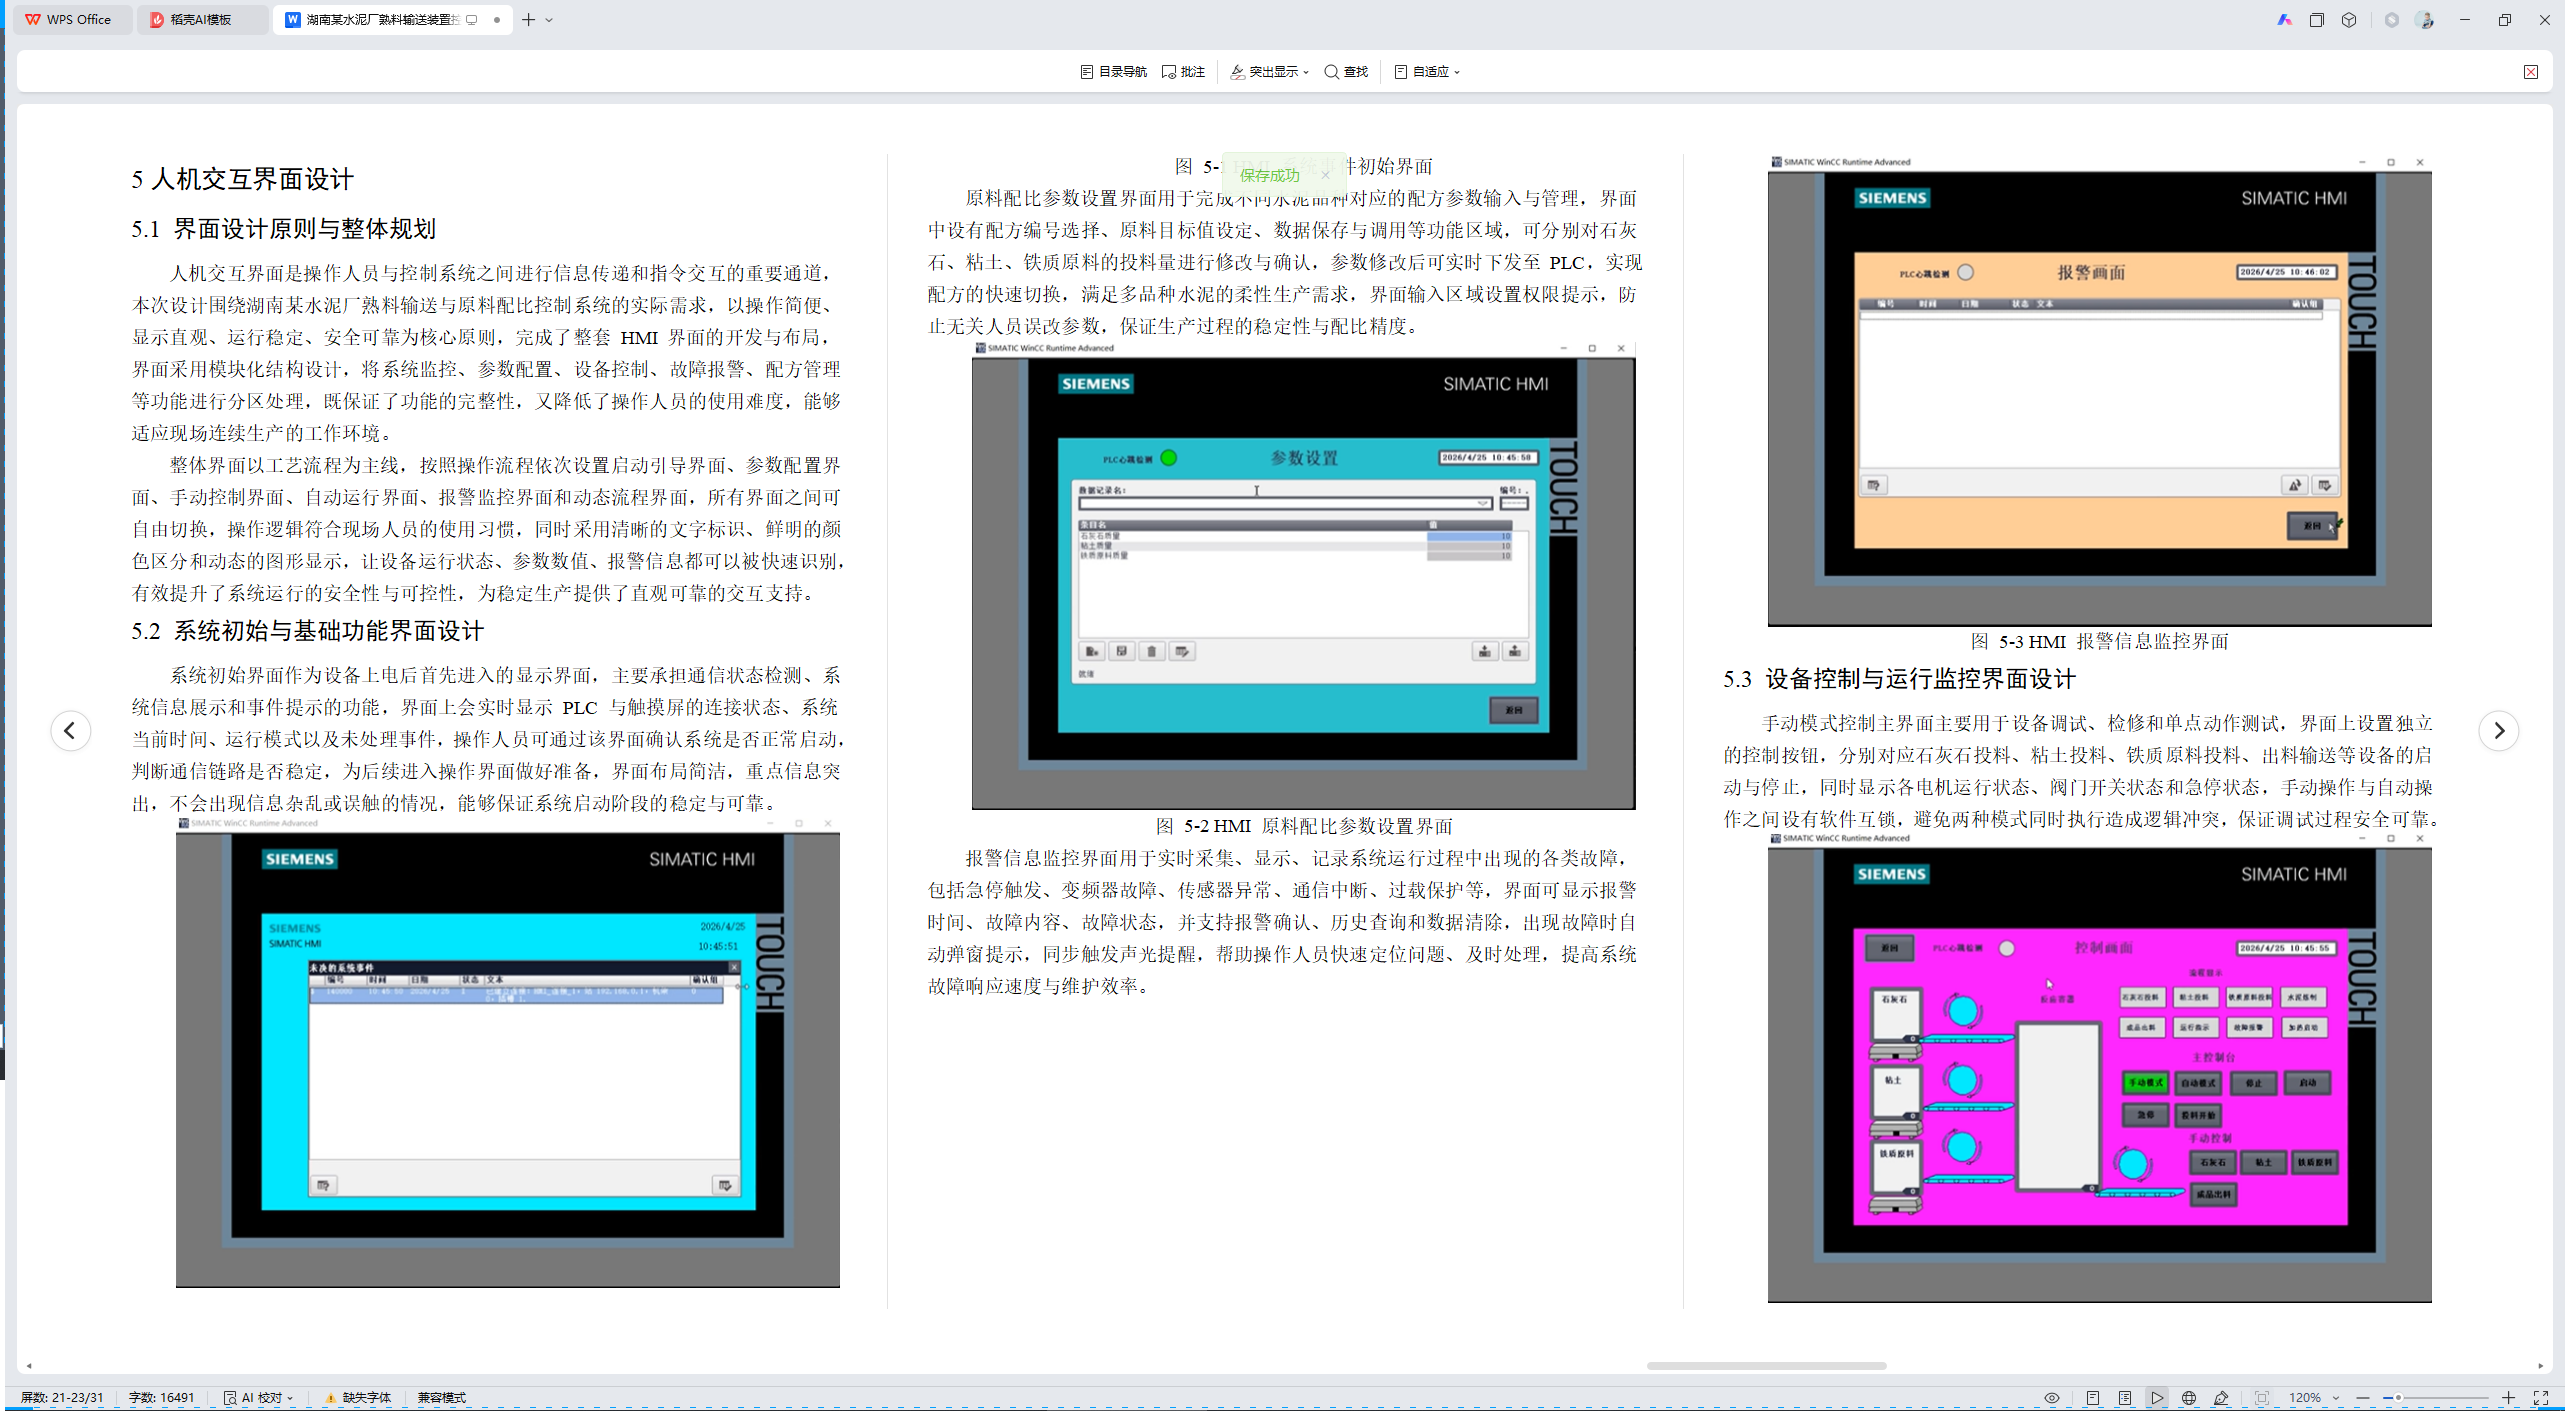
系统初始界面作为设备上电后首先进入的显示界面,主要承担通信状态检测、系统信息展示和事件提示的功能,界面上会实时显示 PLC 与触摸屏的连接状态、系统当前时间、运行模式以及未处理事件,操作人员可通过该界面确认系统是否正常启动,判断通信链路是否稳定,为后续进入操作界面做好准备,界面布局简洁,重点信息突出,不会出现信息杂乱或误触的情况,能够保证系统启动阶段的稳定与可靠。
图 5-1 HMI 系统事件初始界面
原料配比参数设置界面用于完成不同水泥品种对应的配方参数输入与管理,界面中设有配方编号选择、原料目标值设定、数据保存与调用等功能区域,可分别对石灰石、粘土、铁质原料的投料量进行修改与确认,参数修改后可实时下发至 PLC,实现配方的快速切换,满足多品种水泥的柔性生产需求,界面输入区域设置权限提示,防止无关人员误改参数,保证生产过程的稳定性与配比精度。
图 5-2 HMI 原料配比参数设置界面
报警信息监控界面用于实时采集、显示、记录系统运行过程中出现的各类故障,包括急停触发、变频器故障、传感器异常、通信中断、过载保护等,界面可显示报警时间、故障内容、故障状态,并支持报警确认、历史查询和数据清除,出现故障时自动弹窗提示,同步触发声光提醒,帮助操作人员快速定位问题、及时处理,提高系统故障响应速度与维护效率。
图 5-3 HMI 报警信息监控界面
5.3 设备控制与运行监控界面设计
手动模式控制主界面主要用于设备调试、检修和单点动作测试,界面上设置独立的控制按钮,分别对应石灰石投料、粘土投料、铁质原料投料、出料输送等设备的启动与停止,同时显示各电机运行状态、阀门开关状态和急停状态,手动操作与自动操作之间设有软件互锁,避免两种模式同时执行造成逻辑冲突,保证调试过程安全可靠。
图 5-4 HMI 手动模式控制主界面
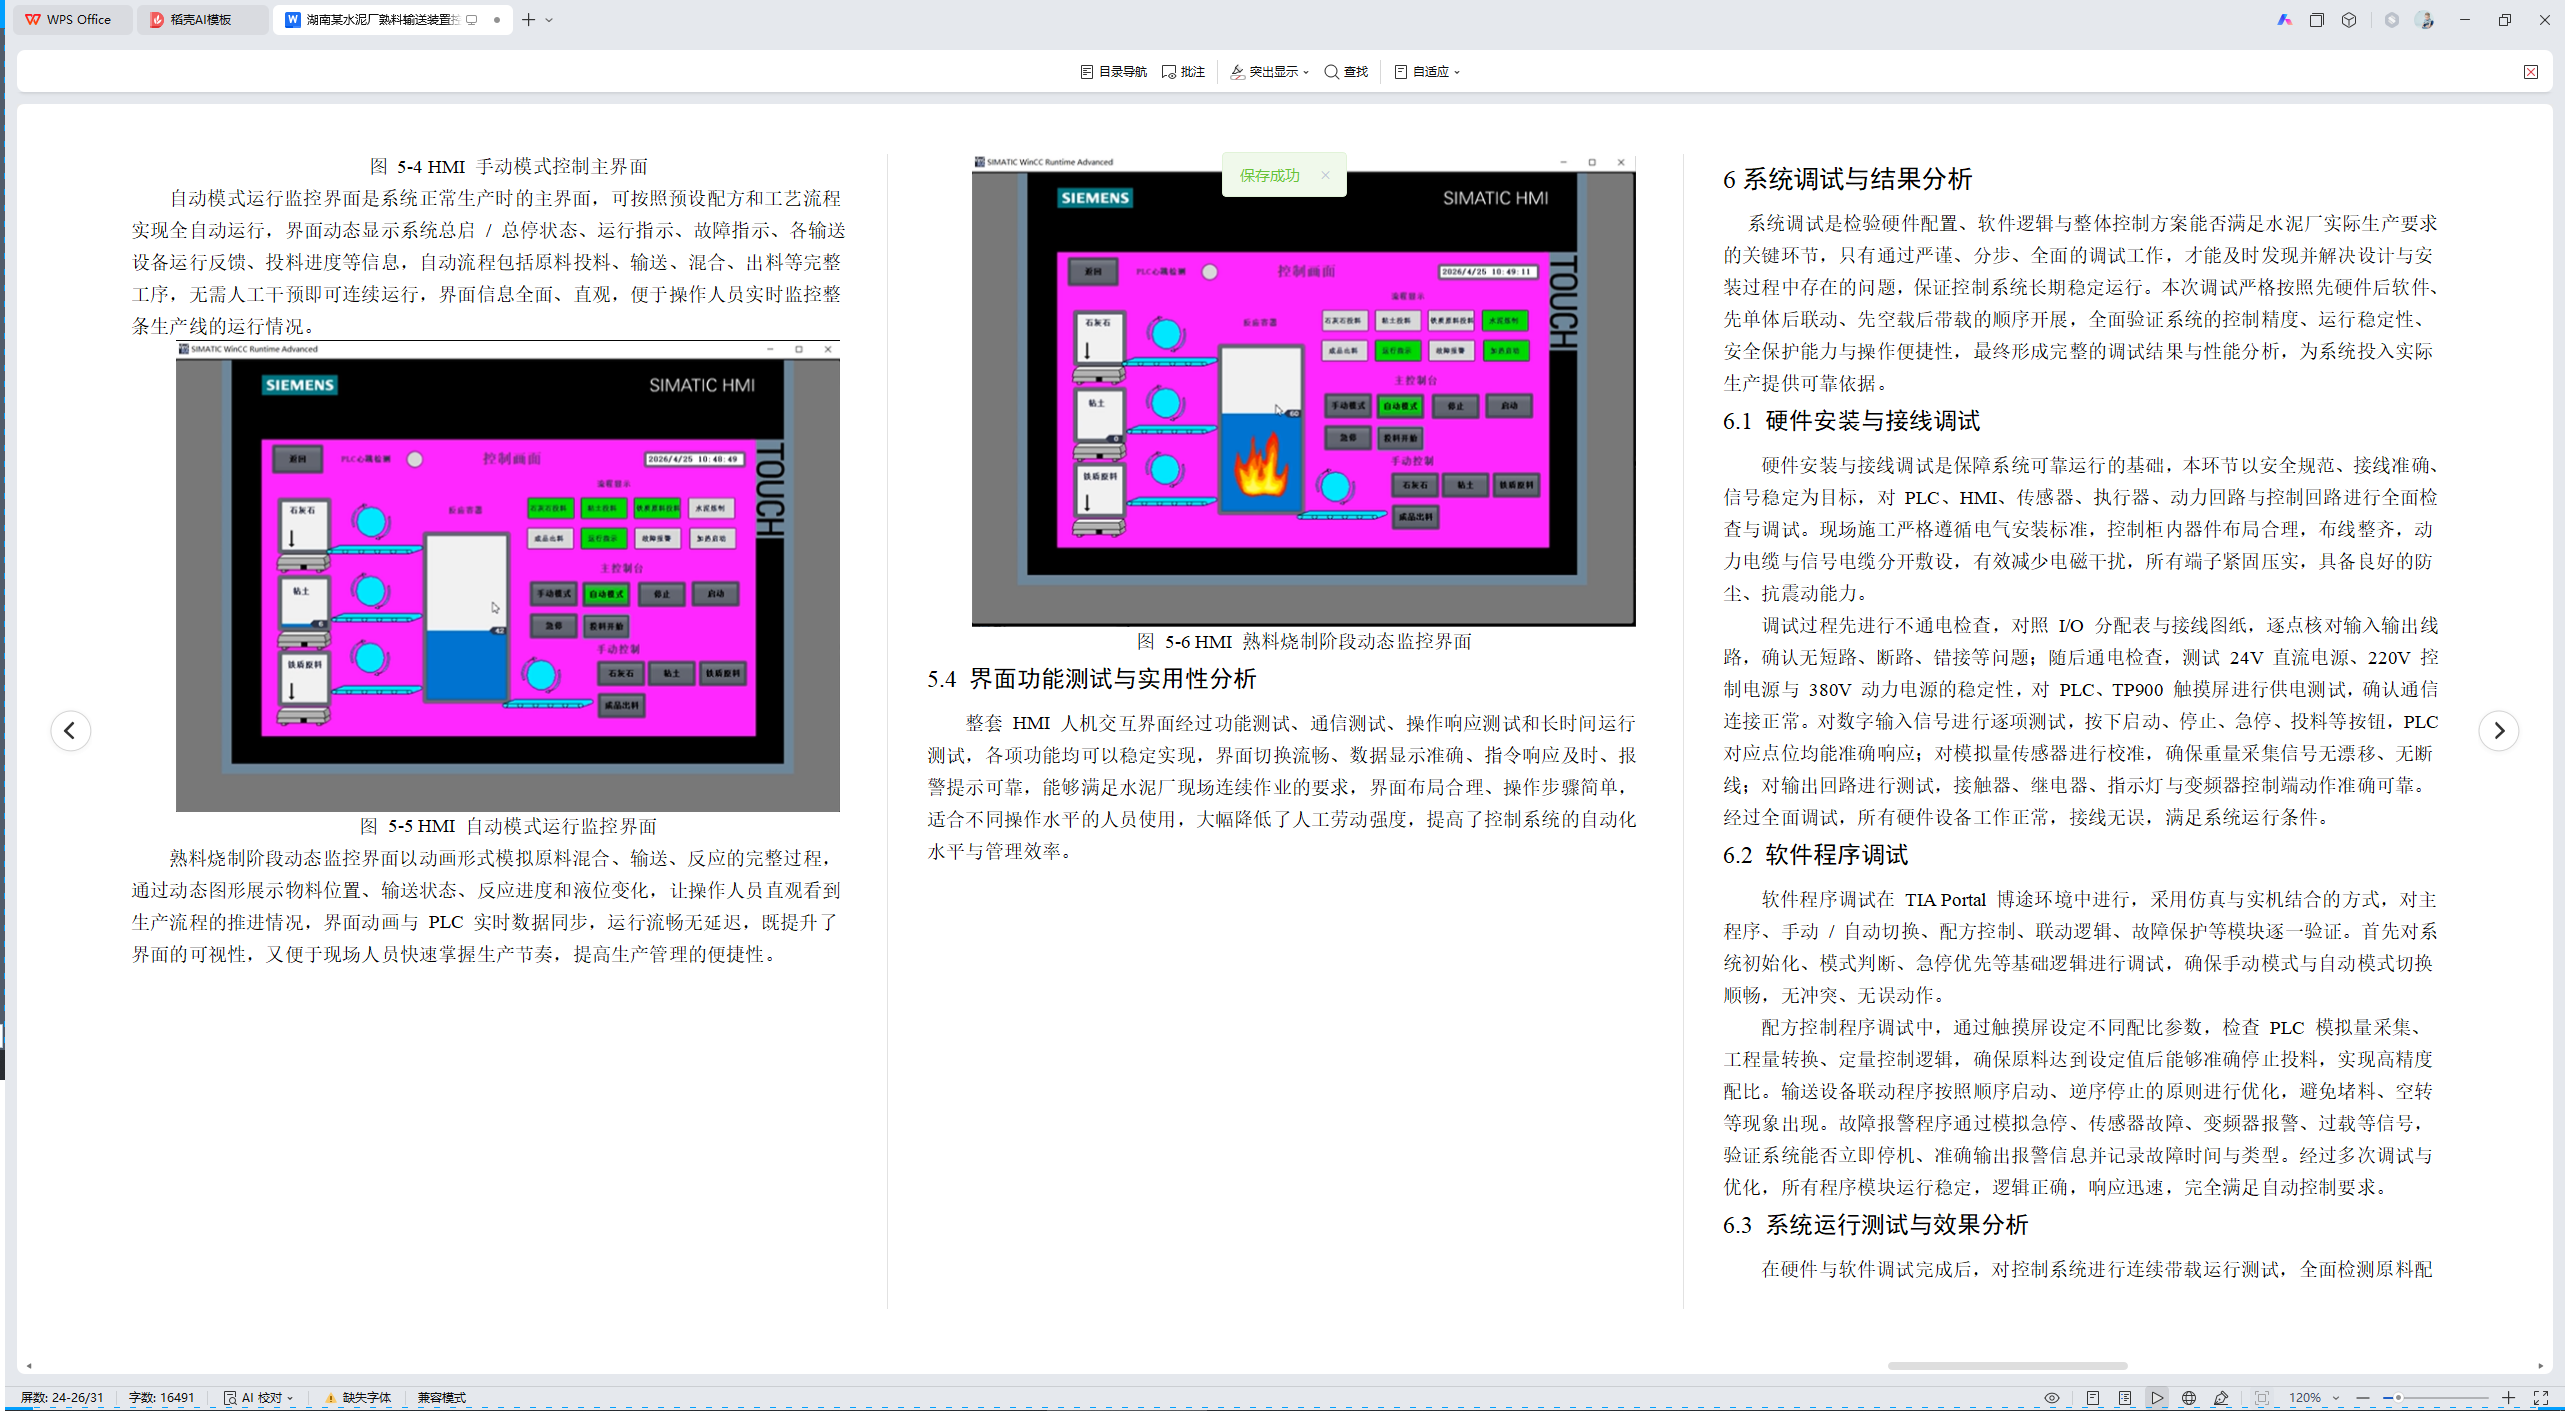
自动模式运行监控界面是系统正常生产时的主界面,可按照预设配方和工艺流程实现全自动运行,界面动态显示系统总启 / 总停状态、运行指示、故障指示、各输送设备运行反馈、投料进度等信息,自动流程包括原料投料、输送、混合、出料等完整工序,无需人工干预即可连续运行,界面信息全面、直观,便于操作人员实时监控整条生产线的运行情况。
图 5-5 HMI 自动模式运行监控界面
熟料烧制阶段动态监控界面以动画形式模拟原料混合、输送、反应的完整过程,通过动态图形展示物料位置、输送状态、反应进度和液位变化,让操作人员直观看到生产流程的推进情况,界面动画与 PLC 实时数据同步,运行流畅无延迟,既提升了界面的可视性,又便于现场人员快速掌握生产节奏,提高生产管理的便捷性。
图 5-6 HMI 熟料烧制阶段动态监控界面
5.4 界面功能测试与实用性分析
整套 HMI 人机交互界面经过功能测试、通信测试、操作响应测试和长时间运行测试,各项功能均可以稳定实现,界面切换流畅、数据显示准确、指令响应及时、报警提示可靠,能够满足水泥厂现场连续作业的要求,界面布局合理、操作步骤简单,适合不同操作水平的人员使用,大幅降低了人工劳动强度,提高了控制系统的自动化水平与管理效率。
6系统调试与结果分析 系统调试是检验硬件配置、软件逻辑与整体控制方案能否满足水泥厂实际生产要求的关键环节,只有通过严谨、分步、全面的调试工作,才能及时发现并解决设计与安装过程中存在的问题,保证控制系统长期稳定运行。本次调试严格按照先硬件后软件、先单体后联动、先空载后带载的顺序开展,全面验证系统的控制精度、运行稳定性、安全保护能力与操作便捷性,最终形成完整的调试结果与性能分析,为系统投入实际生产提供可靠依据。
6.1 硬件安装与接线调试
硬件安装与接线调试是保障系统可靠运行的基础,本环节以安全规范、接线准确、信号稳定为目标,对 PLC、HMI、传感器、执行器、动力回路与控制回路进行全面检查与调试。现场施工严格遵循电气安装标准,控制柜内器件布局合理,布线整齐,动力电缆与信号电缆分开敷设,有效减少电磁干扰,所有端子紧固压实,具备良好的防尘、抗震动能力。
调试过程先进行不通电检查,对照 I/O 分配表与接线图纸,逐点核对输入输出线路,确认无短路、断路、错接等问题;随后通电检查,测试 24V 直流电源、220V 控制电源与 380V 动力电源的稳定性,对 PLC、TP900 触摸屏进行供电测试,确认通信连接正常。对数字输入信号进行逐项测试,按下启动、停止、急停、投料等按钮,PLC 对应点位均能准确响应;对模拟量传感器进行校准,确保重量采集信号无漂移、无断线;对输出回路进行测试,接触器、继电器、指示灯与变频器控制端动作准确可靠。经过全面调试,所有硬件设备工作正常,接线无误,满足系统运行条件。
6.2 软件程序调试
软件程序调试在 TIA Portal 博途环境中进行,采用仿真与实机结合的方式,对主程序、手动 / 自动切换、配方控制、联动逻辑、故障保护等模块逐一验证。首先对系统初始化、模式判断、急停优先等基础逻辑进行调试,确保手动模式与自动模式切换顺畅,无冲突、无误动作。
配方控制程序调试中,通过触摸屏设定不同配比参数,检查 PLC 模拟量采集、工程量转换、定量控制逻辑,确保原料达到设定值后能够准确停止投料,实现高精度配比。输送设备联动程序按照顺序启动、逆序停止的原则进行优化,避免堵料、空转等现象出现。故障报警程序通过模拟急停、传感器故障、变频器报警、过载等信号,验证系统能否立即停机、准确输出报警信息并记录故障时间与类型。经过多次调试与优化,所有程序模块运行稳定,逻辑正确,响应迅速,完全满足自动控制要求。
6.3 系统运行测试与效果分析
在硬件与软件调试完成后,对控制系统进行连续带载运行测试,全面检测原料配比精度、设备运行稳定性、响应速度、自动运行合格率与故障保护能力,测试结果记录如下。
表 6-1 熟料输送控制系统运行性能测试表
|
测试项目 |
设计要求 |
实测结果 |
达标情况 |
|
原料配比误差 |
≤±1.0% |
±0.62% |
达标 |
|
系统响应时间 |
≤200 ms |
130 ms |
达标 |
|
连续无故障运行 |
≥72 h |
120 h |
达标 |
|
自动运行合格率 |
≥99% |
99.8% |
达标 |
|
报警响应准确率 |
100% |
100% |
达标 |
|
手动控制可靠性 |
无失误 |
无失误 |
达标 |
从测试数据可以看出,本系统各项指标均达到或优于设计要求,原料配比控制精度高,能够稳定保证水泥熟料生产质量,系统连续运行 120 小时无故障,具备良好的工业现场适应性。自动运行模式下,设备联动顺畅,生产效率明显提升,操作人员劳动强度显著降低。完善的故障报警与安全保护机制,可快速响应异常并停机,有效避免设备损坏与生产事故,提高了系统运行的安全性与可靠性。整体测试结果表明,本控制系统设计合理、运行稳定、功能完善,能够满足湖南某水泥厂熟料输送与原料配比的实际生产需求,具备良好的应用价值与推广意义。



评论前必须登录!
注册