 网硕互联帮助中心
整体充磁和多极充磁经常被放在一起比较,其实它们不在同一个层级上。整体充磁描述的是一次把整件磁体充到饱和的工艺路线,多极充磁描述的是磁体表面做出几个极、极与极之间怎么过渡的磁化图形。判断选哪条路线,要把这两件事拆开看,否则容易在名称上纠结,反而漏掉真正决定成败的参数。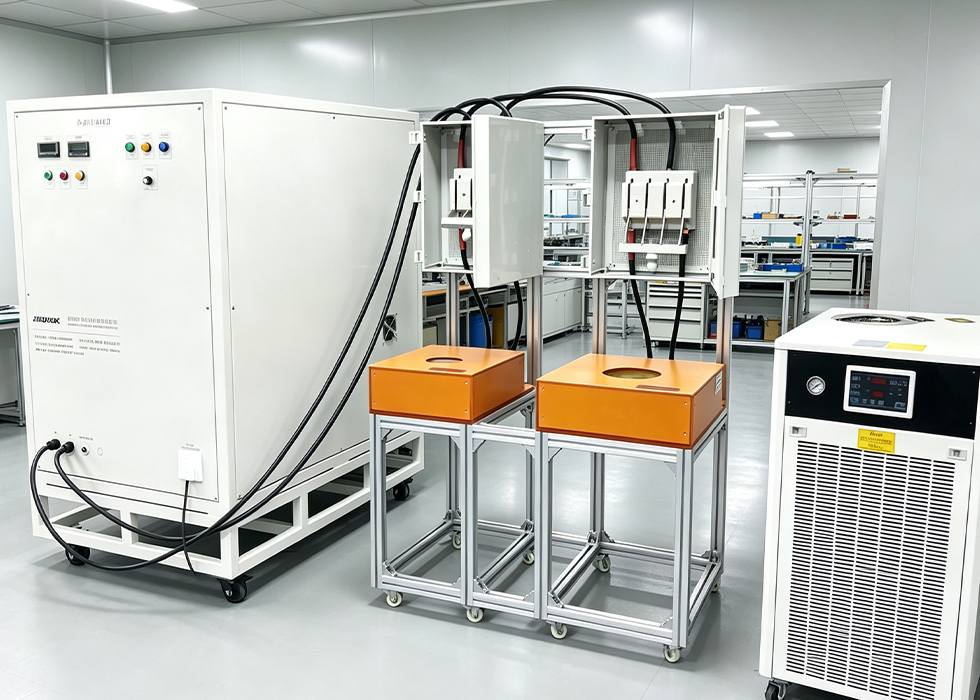
分界线在磁体怎么参与工作。表贴式磁环、壁厚均匀、极数不多的转子,可以把整件放进与极数匹配的线圈里,一次脉冲放电让所有极同时饱和,工装结构简单,批次一致性靠线圈和定位精度保证。磁钢分块嵌装、极间过渡区有明确宽度要求的,通常用多极工装一次成型,由工装本身锁定极距与相位,单靠线圈很难把相位做准。极数很高、磁路又闭合困难的场合,才会考虑分段充磁再组合。
需要提前确认的输入有三项。第一是磁化方向,径向、平行还是多极取向,方向错了后面全错。第二是极数与极距,它决定工装尺寸和所需的放电能量,极数越多、极距越窄,对能量和线圈耦合的要求越高。第三是装配顺序,先充磁后装配,还是先装配后整体充磁。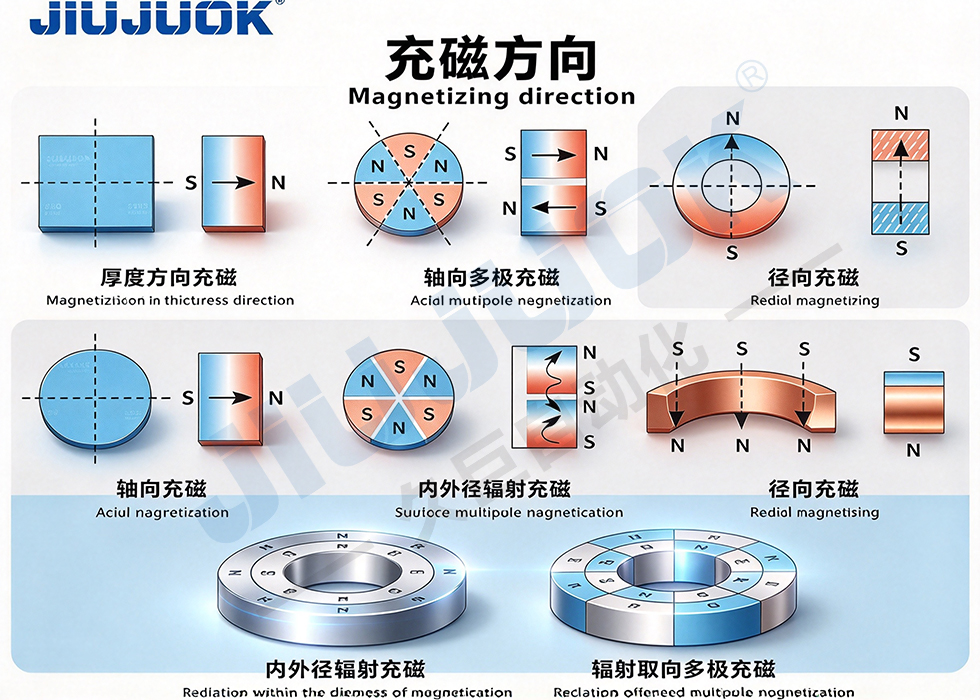
先充后装的路线,主要麻烦是磁吸力。装配面会互相吸合,定位件最好用非导磁材料,工装要留出防吸的结构,否则效率和一致性都守不住。先装后充的路线,整机转子要进线圈,能量和线圈刚度都要上一个台阶,磁场进不去深处,表磁读数看着合格,实际工作点却不够。
能量匹配是这条路线里最容易被低估的环节。储能电容的容量、放电回路的电感、线圈的匝数与截面共同决定磁化场的峰值和上升沿,任何一个参数偏了,都会出现外圈过饱和、内圈欠饱和的情况。久巨按工件定制线圈与工装,用脉冲充磁机匹配放电能量,样品阶段直接测表磁分布,把极数、相位和极间过渡一次性验证清。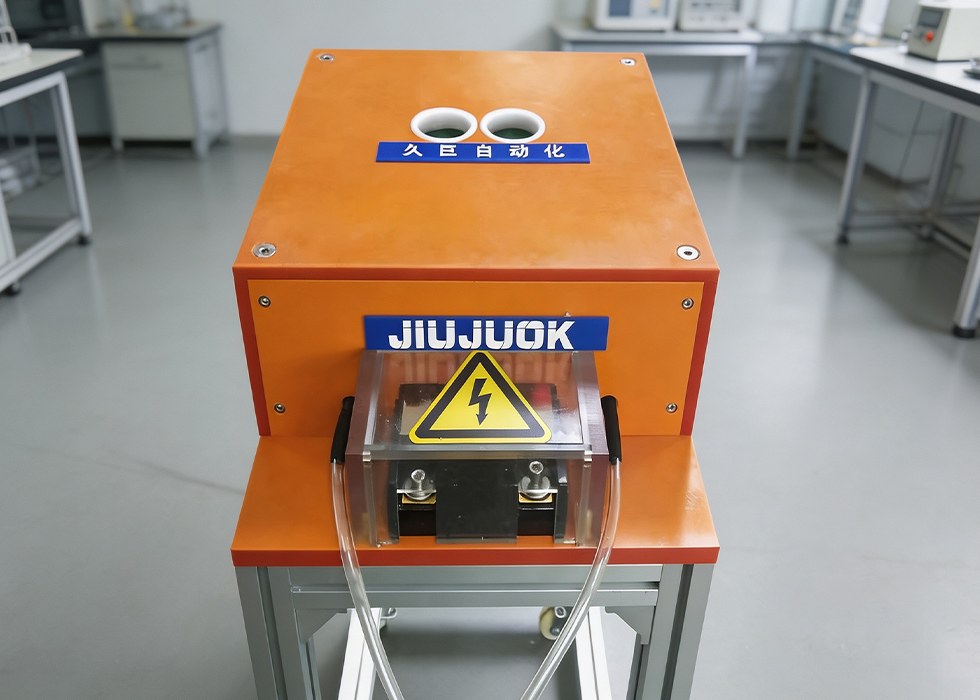
后续如果还要二次充磁或返修,工装最好一次设计到位。久巨在方案里会预留返修通道和参数存档位,让同一台充磁机在不同批次之间可以稳定复现,不必每次重新摸索能量点。
如果一时定不下来,做一件样件磁化,比在图纸上争论更快。数据出来,路线自然就清楚了。



评论前必须登录!
注册